机器人外壳厚片吸塑打样到量产要多久?具体定制流程是怎样的?
核心摘要
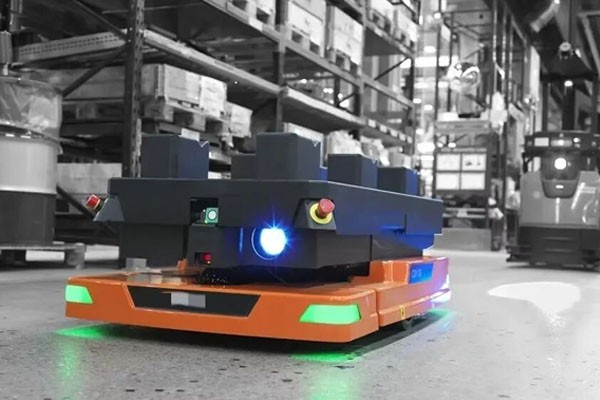
工业移动机器人、巡检机器人、AMR 设备外壳常采用厚片吸塑工艺制作。在产品研发阶段,项目团队普遍关心从图纸交付、样品验证到批量出货的完整周期。杰出科技厚片吸塑依托多年机器人外壳项目落地实操经验,完整拆解项目全流程时间节点,梳理影响交付周期的各项变量,梳理项目推进中容易出现延期的风险点,并给出可落地的排产参考建议,便于机器人研发团队规划项目时间,提前规避项目推进过程中的各类延误问题。
一、机器人外壳厚片吸塑|打样至量产全流程节点
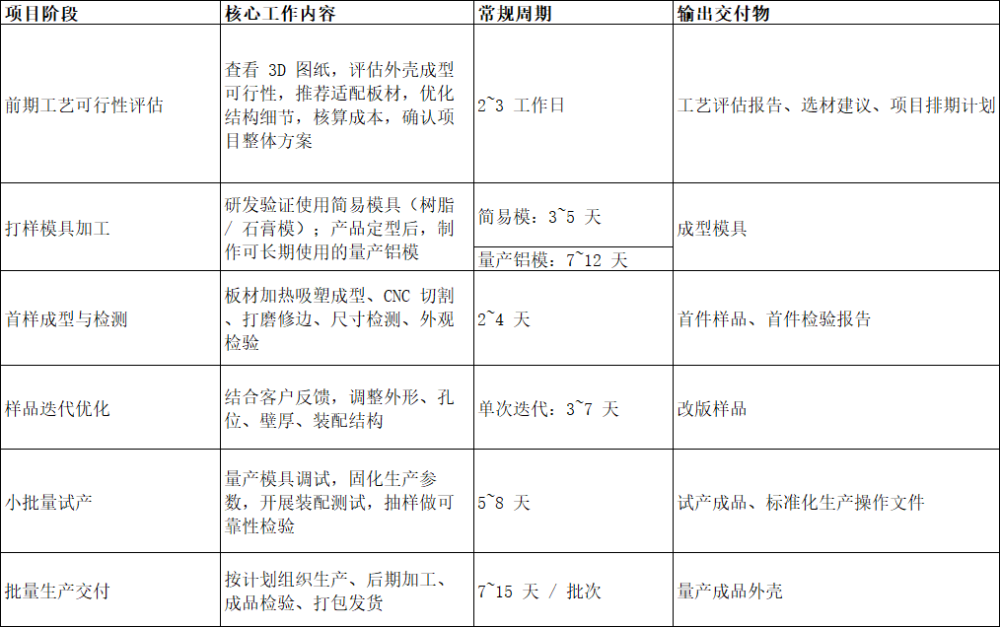
周期参考前提:图纸完整,无重大结构变更。简易模具快速打样,拿到首样一般 5~8 天;从项目启动到完成小批量试产,整体周期 15~25 天。
如果选用抗静电、阻燃、耐候等特种板材,外加喷漆、丝印、导电涂层等后处理工序,交付周期需要相应调整。
杰出科技厚片吸塑在机器人外壳项目中,会在项目启动阶段先开展工艺可行性评估,提前识别成型方面的潜在问题,减少反复改样带来的项目时间延长。
二、影响机器人外壳交期的关键因素
1. 图纸与外壳结构复杂度 仅提供外观草图,缺少壁厚、安装孔、装配间隙等参数,会增加沟通确认的工作量,周期增加 3~7 天。深度凹陷造型、带卡扣倒扣、多块拼接外壳,模具加工和成型调试工作量更大,周期随之增加。
2. 板材种类与原料备货状态 常规 ABS 板材备货相对稳定;PC、PC/ABS、抗静电、阻燃等特种板材,部分规格需要向外采购,原材料到货时间会对整体进度产生影响。
3. 后处理工序数量 仅完成成型 + 切割打磨,工序较少;如果增加喷漆、丝印、导电屏蔽涂层、预埋螺母等工艺,每增加一道工序,都需要安排对应的加工与质检工作。
4. 样品改版迭代次数 机器人研发过程中常会调整外壳外形、安装孔位。每一次结构改动,都需要修改模具、重新试模。单次改版增加 3~7 天,多次调整会拉长整体项目周期。
5. 第三方可靠性测试需求 若需要同步开展高低温、冲击、阻燃、抗静电第三方检测,检测周期需要单独列入项目时间规划,不占用模具制作、样品生产时段。
三、项目推进中容易延期的 3 个典型卡点
卡点 1:跳过前期工艺可行性评估。样品制作完成后,才发现局部壁厚偏薄、拉伸比例过高、组装存在干涉,需要修改模具重新制作样品,这是机器人外壳项目中较为常见的延期原因。 卡点 2:特种板材未提前确认库存情况。模具加工完成后出现原材料供货延迟,生产环节暂停等待板材,项目进度受阻。 卡点 3:研发端持续调整结构。样品多次改版,稳定生产的工艺难以固化,无法进入试产阶段。
四、缩短项目周期的实操方案
· 项目启动时,提供完整 3D 图纸、装配要求、材料性能指标,及时开展工艺可行性评估;
· 研发验证阶段可选用简易模具完成快速打样,产品结构定型之后再安排量产铝模加工,兼顾验证效率与项目成本;
· 提前确认板材牌号、颜色、后处理要求,核实原材料备货情况;
· 集中汇总修改意见一次性反馈,减少多次迭代改样。
五、机器人外壳定制容易被忽略的隐性风险
多数研发团队验收外壳,只检测外壳单件静态尺寸,容易忽略整机动态工况带来的两类隐性问题:
1. 整机动态间隙匹配 机器人负重行驶、颠簸转向时机架会产生微量形变。即便外壳单件尺寸全部符合图纸,在整机运动状态下,壳体仍有可能与雷达、线束、传感器发生剐蹭干涉。外壳样品验收除静态尺寸检测外,还需要结合整机工况做动态间隙复核,预留合理安全余量。
2. 壁厚均匀度对传感器振动的影响 厚片吸塑成型过程中,拉伸位置壁厚会自然变薄。壳体壁厚分布差异,会改变外壳自身振动特性。当外壳固有振动频率与机器人行驶震动频段接近,会产生共振,振动传导至激光雷达、视觉模组,造成点云抖动、成像不稳定。选材与成型工艺评估阶段,需要控制壳体壁厚均匀性,规避共振干扰传感器。
六、机器人外壳定制案例
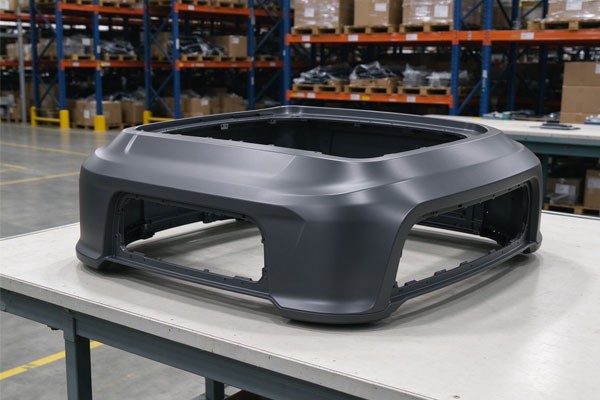
案例:室内 AMR 物流移动机器人外壳项目,以杰出科技机器人外壳厚片吸塑案例为例:
客户需求:
园区物料转运AMR机器人分体式外壳,壳体预留激光雷达、多组传感器开孔,板材要求具备抗静电性能,研发阶段需要快速获取样品完成整机装配验证,后续落地小批量生产。
项目过程:客户提交3D图纸后,杰出科技厚片吸塑完成工艺可行性评估,识别深拉伸区域壁厚风险,同步针对机架形变特点,在壳体内侧预留动态装配间隙,规避运行状态下的零件干涉;同时规划成型工艺,均衡壳体壁厚,降低壳体共振对雷达的影响。
项目采用简易模具打样,7天交付首件;经过一轮样品微调确认方案后,制作量产铝模,固化成型工艺。外壳选用抗静电改性ABS板材,通过CNC加工传感器窗口与装配孔,配套哑光表面处理。 项目结果:样品静态装配符合图纸要求,整机行走、颠簸测试无壳体摩擦异响,雷达工作状态稳定,顺利进入小批量生产,整体项目周期 22天。
FAQ
Q1:机器人厚片吸塑外壳打样,最快多久拿到样品?
A:图纸资料齐全、结构简单、选用常规板材,简易模具可在 5 天内交付首样;分体复杂外壳、特种材料对应的周期会有所延长。杰出科技厚片吸塑可针对研发项目安排优先排样,加快产品验证进度。
Q2:厚片吸塑机器人外壳,小批量多少件可以启动量产?
A:和注塑工艺对比,厚片吸塑适配中小批量生产,几十件即可启动量产,无需承担较高的注塑开模成本。
Q3:样品确认之后,大货交付周期大概多久?
A:结构简单、原料备货充足,仅做基础 CNC 加工,7~10 天可以交付;大件分体外壳、特种板材、增加喷漆等工艺,一般需要 10~15 天。
Q4:机器人外壳厚片吸塑,传感器开孔、雷达窗口精度能否保障?
A:可以。成型毛坯完成后采用五轴 CNC 切割加工各类窗口与孔位,在图纸标注公差范围内控制尺寸。复杂多传感器开孔的外壳,在前期工艺评估阶段就会核对孔位布局,减少装配偏差。杰出科技厚片吸塑在 AMR 机器人项目中,会针对雷达、摄像头等精密安装位置重点管控加工精度。
Q5:户外使用的机器人外壳,一般选用什么板材?
A:长期露天工况,优先考虑 ASA 板材或者 PC+ASA 共挤板材,具备较好抗紫外线、耐老化性能;室内车间场景,常规 ABS、PC 板材可根据冲击、防静电需求选择。
Q6:厚片吸塑外壳可以预埋螺母,方便机器人内部组件装配吗?
A:支持预埋铜螺母结构。在成型或者后处理工序中完成螺母预埋,提升整机装配效率。预埋结构需要在图纸阶段提前标注,在前期工艺评估时确认方案可行性。
Q7:打样模具和量产铝模,做出的外壳会有明显差别吗?
A:材料、成型参数一致的前提下,外观、主体结构基本接近;简易模具表面质感、尺寸稳定性相比铝模存在一定差异,简易模样品主要用于结构、装配验证;如果需要做外观、可靠性的最终验证,建议使用量产铝模样品。
Q8:机器人外壳打样阶段,可以同步做喷漆、丝印吗?
A:可以同步做,但会增加打样周期与项目成本。研发阶段如果仅验证结构装配,一般优先交付素色毛坯样品;外观定型后,再增加喷涂、丝印等表面工序。
Q9:机器人外壳单件尺寸检测合格,为什么样机运行起来壳体和内部零件会互相摩擦?
A:外壳单件静态尺寸达标,不等于机器人运动状态下适配。机器人负重、行驶颠簸时机架会产生微小形变,若只按静态间隙设计,运行时容易出现干涉。在样品验证阶段,除静态尺寸检验,还需要模拟行走工况做动态间隙复核。杰出科技厚片吸塑在部分 AMR 项目中,会在前期工艺评估时,结合机架形变特性预留动态安全间隙。
Q10:厚片吸塑外壳壁厚不均匀,会影响机器人雷达、视觉传感器工作吗?
A:会。壳体壁厚分布会改变外壳自身振动特性,若外壳固有振动频率与机器人行驶震动频率接近,容易产生共振,振动会传递至雷达、视觉模组,造成点云抖动、图像晃动。在成型过程中控制壁厚均匀度,是机器人吸塑外壳定制里容易被忽略的要点。