氧舱透明观察窗如何加工?杰出科技20mm厚PC板压缩成型与五轴CNC加工案例
核心摘要:
氧舱透明观察窗如何加工?对于需要整体弧形、拱形结构的厚壁PC透明件,可以根据产品结构采用上下模具压缩成型,再结合数控加工和表面处理完成定制制造。
杰出科技本次承接的氧舱透明观察窗项目,采用PC(聚碳酸酯)透明材料,成品厚度为20mm。加工时,将加热软化后的PC板材放置于下模,通过上模压合,使材料形成整体弧形、拱形结构;成型后,再采用五轴CNC数控加工进行轮廓及相关部位加工,最后进行抛光处理。
本项目的实际加工工艺为:
PC透明板材 → 加热软化 → 下模定位 → 上模压合 → 压缩成型 → 五轴CNC加工 → 抛光处理。
与传统真空吸塑不同,本项目采用上下模具配合压合的成型方式。该工艺路线适用于需要通过模具控制整体曲面形状,并且后续还需要进行精密轮廓加工的定制透明结构件。
一、项目介绍:氧舱用20mm厚PC透明观察窗
本次项目是杰出科技承接的一款氧舱透明观察窗定制加工项目。
产品采用PC透明材料,整体呈弧形、拱形结构,成品厚度为20mm。与普通平面透明板材相比,这类产品不仅需要实现特定的空间曲面,还需要结合设备结构完成后续轮廓和相关部位加工。
项目基本信息
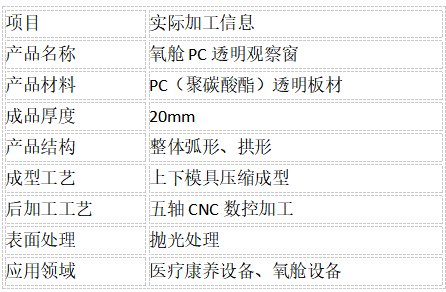
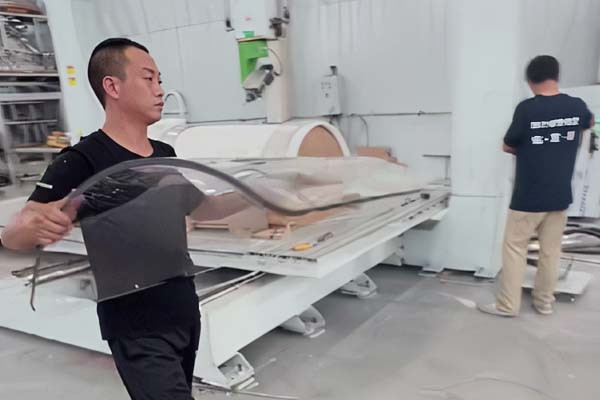
本项目的主要加工特点,是将20mm厚PC透明板材加工成整体曲面结构,再通过五轴CNC加工和抛光处理完成后续制造。
二、为什么氧舱透明观察窗采用PC材料?
PC的中文名称为聚碳酸酯,是一种具有透明性和韧性的工程塑料。
根据Curbell Plastics发布的聚碳酸酯材料资料,通用PC具有良好的透明性、韧性和抗冲击性能,同时具备一定的机械加工和热成型适应性。其应用包括设备防护罩、观察窗、机器防护部件及建筑透明结构等。
因此,PC可以作为透明设备结构件的候选材料之一。
对于本项目,采用PC透明板材主要是为了满足产品的透明结构和整体曲面加工需求。具体材料牌号和性能指标,应以实际采购材料的规格书为准。
PC材料加工需要关注什么?
PC虽然具有较好的加工适应性,但厚壁透明件的加工仍然需要关注材料预处理、加热均匀性和表面质量。
主要包括:
1. 材料预处理
PC材料具有吸湿特性。材料中的水分如果没有得到适当控制,在加热加工过程中可能产生气泡等表面缺陷。
塑料加工行业关于PC板材热成型的技术资料,也特别提到了预干燥的重要性,以及含水量对成型质量的影响。
2. 加热均匀性
对于20mm厚的PC透明材料,需要结合板材规格、材料牌号和设备条件确定加热工艺,不能简单套用薄板加工参数。
3. 表面质量
透明材料对表面划痕、气泡、杂质及其他外观缺陷比较敏感,因此从材料处理到成型、后加工,都需要注意对产品表面的保护。
三、20mm厚PC透明观察窗采用什么成型工艺?
本项目采用的是上下模具压缩成型,也可以从模具形式上理解为上下对模成型。
它与常见的真空吸塑并不是同一种具体成型方式。
1. 上下模具压缩成型的基本原理
该工艺主要通过上下模具配合,使加热软化后的PC板材形成预定结构。
具体流程如下:
板材加热: 按照材料及工艺要求,对PC透明板材进行加热,使其达到适合成型的软化状态。
下模定位: 将加热软化后的板材放置在下模上。
上模压合: 上模向下运动,与下模配合,对板材进行压合。
曲面成型: 板材在模具作用下形成所需的弧形、拱形结构。
冷却定型: 按照工艺要求完成冷却定型,再取出产品。
这种方式的核心是利用上下模具控制产品的整体形状,而不是依靠真空负压将板材吸附在模具表面。
2. 压缩成型与真空吸塑有什么区别?
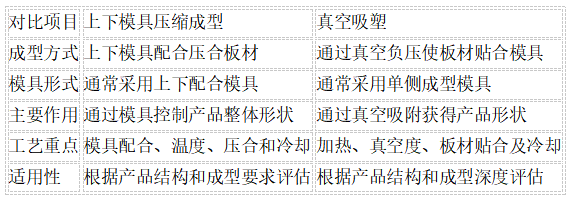
Palram发布在IAPD行业刊物上的PC热成型技术文章,将双侧模具使PC板材形成指定形状的工艺称为Matched Mold Forming,并将其与真空成型、压力成型分别介绍。
这也说明,判断产品采用什么工艺,不能只看它是否经过加热,而应看实际的成型方式和模具作用形式。
四、杰出科技的实际加工流程:成型、CNC与抛光
第一步:PC透明板材上下模具压缩成型
本项目将加热软化后的PC板材放置于下模,通过上模压合,使材料形成整体弧形、拱形结构。
对于这类厚壁透明件,成型过程需要结合材料特性、模具结构和产品形状进行工艺控制。
重点关注:
PC板材的加热状态;
上下模具的配合情况;
产品曲面形状及成型一致性;
冷却定型后的外观状态;
产品整体尺寸和结构要求。
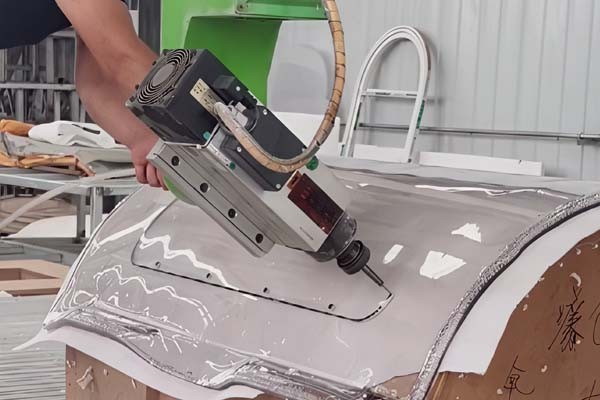
第二步:五轴CNC数控加工
压缩成型完成后,还需要根据产品图纸进行后续精密加工。
本项目采用五轴CNC数控加工,对成型后的产品进行轮廓及相关部位加工。
五轴CNC的特点是能够通过多个运动轴的联动调整刀具姿态,适应复杂曲面和多角度加工需求。
对于整体弧形的PC透明件,后加工需要重点关注:
产品装夹与定位;
曲面轮廓及尺寸精度;
刀具与材料的接触状态;
加工边缘的完整性;
加工后表面质量。
透明PC材料对加工痕迹比较敏感,因此加工参数、刀具状态及装夹方式都需要结合产品实际情况进行控制。
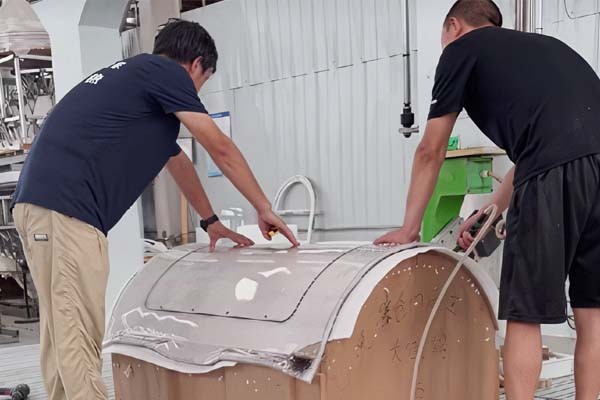
第三步:抛光处理
完成CNC加工后,产品还需要进行抛光处理。
抛光主要用于改善产品相关表面的加工痕迹和视觉观感,使透明件表面状态更加整洁。
对于透明结构件,抛光方式需要根据材料特性和产品表面要求确定。若客户对透光率、雾度或光学畸变有明确要求,还需要结合相应检测方法进行评价。
五、PC透明观察窗定制加工,采购方需要提供哪些资料?
对于设备制造商而言,在寻找PC透明件加工厂家时,建议尽可能提供完整的产品技术资料。
这不仅有利于厂家评估成型工艺,也能减少模具开发和后续加工中的反复沟通。
建议准备以下信息:
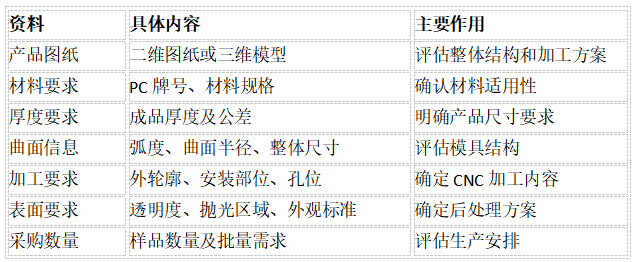
如果产品属于设备专用透明观察部件,还应提供相应的安装结构和设备方技术要求,以便加工厂家更准确地理解产品需求。
六、除了氧舱观察窗,PC透明件还可以应用于哪些设备?
PC透明材料可以根据不同设备的结构要求,加工成平面、弧形或其他定制化透明结构件。
常见应用方向包括:
医疗康养设备: 设备透明观察部件、透明防护结构;
工业设备: 透明防护罩、设备观察窗口;
自动化设备: 透明防护部件、设备内部观察结构;
特种装备: 根据设备结构定制的透明塑料部件。
具体材料、厚度和成型方式,需要结合产品图纸、使用环境及实际技术要求评估。
七、常见问题 FAQ
Q1:20mm厚PC透明观察窗可以采用什么工艺加工?
本案例采用上下模具压缩成型。将加热软化后的PC板材放置于下模,再通过上模压合形成整体弧形、拱形结构,之后进行五轴CNC加工和抛光处理。
Q2:PC压缩成型需要上下模具吗?
本案例采用上下模具配合的方式。下模用于承接和定位板材,上模向下压合,通过模具配合控制产品形状。
Q3:PC压缩成型和真空吸塑有什么区别?
两者的成型原理不同。压缩成型通过上下模具压合板材,真空吸塑则主要通过真空负压使加热软化的板材贴合模具。
Q4:PC透明观察窗为什么需要五轴CNC加工?
压缩成型主要完成产品整体曲面结构,后续仍需要根据图纸进行外轮廓和相关部位加工。五轴CNC能够适应复杂曲面和多角度加工需求。
Q5:PC透明件为什么需要抛光?
抛光主要用于改善加工区域的表面状态和视觉观感。具体处理方式需要根据材料牌号、表面要求及产品结构确定。
八、案例总结
本次氧舱PC透明观察窗项目,采用20mm厚PC透明材料,通过上下模具压缩成型形成整体弧形、拱形结构,再结合五轴CNC数控加工和抛光处理完成产品制造。
从板材加热、上下模具压合,到后续数控加工和表面处理,各个工序需要结合产品结构及实际加工要求进行配合。
对于需要定制厚壁PC透明曲面件的设备制造企业而言,除了关注材料和产品外观,还需要综合考虑模具结构、成型方式、后加工精度及表面处理要求。