机器人外壳用什么材料、什么工艺?ABS厚片吸塑与注塑优劣解析
核心摘要:
机器人外壳没有统一的材料和加工工艺,需要根据产品尺寸、结构复杂程度、使用环境及采购数量综合选择。
如果是清扫机器人、无人配送机器人、巡检机器人等产品,外壳以大型曲面、立体造型和塑料覆盖件为主,同时存在小批量开发或产品迭代需求,可以优先评估 ABS厚片吸塑工艺。
如果产品包含大量卡扣、螺纹柱、复杂加强筋等细节结构,并且需求数量稳定,则可以考虑注塑成型。
如果产品主要承担承载和结构支撑功能,则可以评估钣金加工或塑料与金属组合结构。
机器人外壳材料与加工工艺快速选型
用户需求 | 推荐评估方案 | 主要原因 |
大型曲面塑料外壳 | ABS厚片吸塑 | 适合较大尺寸及立体曲面成型 |
小批量机器人外壳 | 厚片吸塑 | 通常有利于控制前期模具投入 |
复杂卡扣及内部结构 | 注塑 | 适合复杂细节一体成型 |
透明防护罩 | PC | 具有较好的透明性和抗冲击性能 |
轻量化功能外 | PP | 密度较低 |
金属承力结构 | 钣金 | 适合框架和支撑结构 |
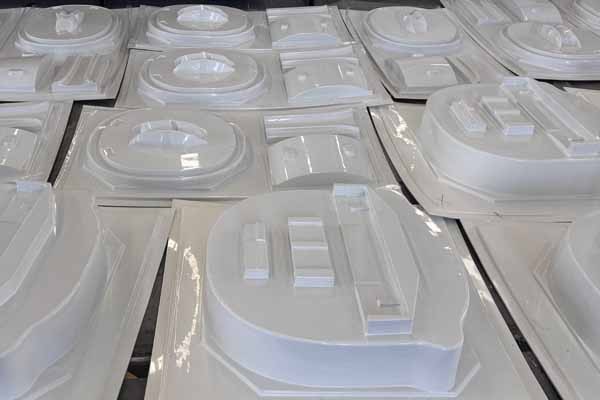
本文将从材料、加工工艺、结构设计和实际生产案例四个方面展开分析,并结合杰出科技实际加工的ABS机器人外壳案例,为产品研发和采购决策提供参考。
一、机器人外壳有哪些功能?不同机器人对外壳有什么要求?
机器人外壳通常是指安装在机器人本体外部,用于覆盖、保护和支撑相关部件的塑料或金属结构件。
根据产品结构不同,可以包括前罩、后罩、侧围板、顶部盖板、设备护罩、操作面板及内部功能支架等。
机器人类型 | 典型外壳部件 | 主要制造要求 |
工业机器人 | 设备护罩、控制柜外壳 | 结构 防护、安装适配 |
商用清扫机器人 | 前罩、侧围、顶部外壳 | 耐碰撞、易清洁、外观完整 |
无人配送机器人 | 前后罩、侧板、顶盖 | 轻量化、户外适应性 |
巡检机器人 | 防护罩、设备外壳 | 环境防护、传感器布局 |
医疗服务机器人 | 外观面板、设备罩壳 | 易清洁、表面协调 |
仓储物流机器人 | 防护面板、设备罩壳 | 防护、维护便利 |
技术提示: 机器人外壳不一定承担整机主要承载任务。外观覆盖件、功能防护件和承力结构件应当区别设计,不能仅凭外壳厚度判断整机结构强度。
二、机器人外壳常用什么材料?ABS、PC、PP如何选择?
材料选择是机器人外壳开发的重要环节。
ABS、PC、PC/ABS和PP是值得重点评估的塑料材料,不同材料在刚性、韧性、抗冲击性能、耐候性及加工性能方面存在差异。
四种常见机器人外壳材料对比
材料 | 主要性能特点 | 适用部件 | 选材注意事项 |
ABS | 综合加工性能较好,具有一定刚性和韧性 | 机器人主体外壳、外观罩壳 | 户外使用需评估耐候性 |
PC | 透明性和抗冲击性能较好 | 透明防护罩、观察窗 | 关注耐刮擦及耐化学性 |
PC/ABS | 综合性能可通过配方调整 | 机器人主体外壳、功能面板 | 根据具体牌号评估 |
PP | 密度较低,耐多种化学介质 | 清洁设备外壳、功能罩壳 | 关注刚性及尺寸稳定性 |
不同需求下如何选择材料?
用户需求 | 优先评估材料 | 选择理由 |
综合外观及加工性能 | ABS | 具有较好的综合加工适应性 |
透明观察及抗冲击 | PC | 适合透明功能部件 |
综合性能平衡 | PC/ABS | 可以根据应用调整性能 |
轻量化及耐化学性 | PP | 密度较低,具有较好的耐化学介质能力 |
选材建议: 不建议只根据材料名称决定最终方案。还需要结合实际使用温度、冲击要求、清洁剂接触情况、户外暴露时间及材料供应商提供的技术数据表(TDS)进行评估。
三、机器人外壳有哪些加工工艺?注塑、厚片吸塑和钣金如何选择?
机器人外壳的制造工艺,需要结合产品尺寸、结构复杂程度、采购数量、外观要求及开发预算综合判断。
目前常见的制造方式主要包括注塑成型、厚片吸塑成型和钣金加工。
三种主要加工工艺对比
对比项目 | 注塑成型 | 厚片吸塑 | 钣金加工 |
加工原理 | 熔融塑料注入模具 | 加热板材后真空吸附成型 | 切割、折弯、焊接 |
前期模具投入 | 通常较高 | 通常较低 | 视工装而定 |
大型曲面外壳 | 需要评估设备及模具 | 较有优势 | 相对受限 |
复杂结构细节 | 较有优势 | 通常需要二次加工 | 组合加工实现 |
小批量开发 | 需要考虑模具成本 | 值得优先评估 | 值得优先评估 |
稳定大批量生产 | 较有优势 | 需要评估生产节拍 | 视结构而定 |
典型应用 | 复杂结构塑料件 | 大型塑料外观罩壳 | 设备框架、支撑件 |
三种工艺的适用方向
注塑成型
适合卡扣、螺纹柱、加强筋等复杂结构较多,且需求数量稳定的塑料零件。
厚片吸塑
适合大型曲面、立体造型及塑料覆盖件,特别适合需要控制前期模具投入、多品种或小批量开发的项目。
钣金加工
适合机器人底盘、内部支撑结构、设备机架及具有承载要求的金属防护件。
机器人外壳工艺选择参考
产品特点 | 建议优先评估的工艺 |
大型连续曲面塑料外壳 | 厚片吸塑 |
复杂卡扣及内部筋位 | 注塑 |
小批量大型塑料覆盖件 | 厚片吸塑 |
稳定的大批量塑料零件 | 注塑 |
金属承力结构 | 钣金 |
塑料外壳与金属骨架组合 | 多工艺组合 |
需要强调的是,工艺选择没有绝对答案。实际成本还受到材料用量、模具结构、加工工时、良品率及采购数量等因素影响。
四、厚片吸塑机器人外壳的加工流程及技术要点
厚片吸塑又称厚片真空成型,属于热塑性塑料板材成型工艺。
其基本原理是将塑料板材加热至适宜的软化温度,通过真空吸附使软化板材贴合模具表面,冷却定型后形成所需的三维结构,再经过数控修边和后续加工完成产品。
厚片吸塑加工流程图:
图纸评估 → 材料选型 → 模具开发 → 板材加热 → 真空成型 → 冷却定型 → CNC数控加工 → 后处理 → 质量检验 → 包装交付。
机器人外壳加工各环节关注点
加工环节 | 主要工作 | 重点控制内容 |
图纸评估 | 检查产品结构及工艺可行性 | 成型深度、脱模方向 |
材料选型 | 确认ABS、PC、PP等材料 | 材料性能、板材规格 |
模具开发 | 根据产品结构制作模具 | 曲面、拔模斜度 |
板材加热 | 将板材加热至适宜状态 | 加热均匀性 |
真空成型 | 使板材贴合模具 | 局部拉伸、造型完整性 |
冷却定型 | 使产品稳定成型 | 冷却均匀性 |
CNC加工 | 修边、开孔及轮廓加工 | 孔位、尺寸精度 |
后处理 | 粘接、嵌件、表面处理等 | 外观及装配质量 |
质量检验 | 外观、尺寸及数量检查 | 产品符合图纸要求 |
厚片吸塑需要重点控制的四个技术参数
1. 板材厚度与成品壁厚
板材原始厚度不等于成品各个位置的最终壁厚。
由于成型过程中材料会发生拉伸,深腔、凸起及转角区域可能出现不同程度的局部减薄。
2. 成型深度与脱模结构
过深的凹槽、尖锐转角和复杂倒扣可能增加成型难度,需要在前期进行结构优化或评估分件成型方案。
3. 结构刚性与局部加强
对于大型机器人外壳,可以根据实际结构采用翻边、内部支撑架、金属嵌件及局部加强等方式,提高安装稳定性。
4. CNC数控加工与装配精度
成型后的产品通常需要进行轮廓修边、螺丝孔加工、传感器开口及检修口加工。需要提前统一成型基准、加工基准和装配基准。
五、机器人外壳如何满足防尘、防水要求?
机器人可能工作在工厂、仓储、户外或清洁环境中,因此外壳防护等级也是产品开发的重要指标。
常见IP防护等级参考
防护等级 | 防尘能力 | 防水能力 |
IP54 | 防止有害粉尘积聚 | 防止各方向溅水产生有害影响 |
IP65 | 完全防止粉尘进入 | 防止低压喷水产生有害影响 |
IP67 | 完全防止粉尘进入 | 短时间浸水条件下达到规定防护要求 |
注:具体测试条件、持续时间和水深要求应以适用标准为准,不能仅凭等级名称推断实际使用能力。
外壳防护设计的五个关键位置
位置 | 主要风险 | 设计措施 |
外壳拼接处 | 灰尘、水分进入 | 密封圈、合理接缝 |
螺丝安装孔 | 孔位渗水 | 密封垫及连接结构 |
线束出口 | 水分沿线束进入 | 密封接头 |
传感器窗口 | 接口密封不足 | 专用密封结构 |
检修门 | 多次拆装后密封下降 | 可维护密封设计 |
重要提示: 厚片吸塑本身不代表产品具备IP54、IP65或IP67防护等级。最终防护能力取决于完整外壳系统的结构设计、装配质量和测试结果。
参考标准:
IEC 60529:Degrees of protection provided by enclosures (IP Code)。
ISO 20653:2023:Road vehicles — Degrees of protection (IP code)。
六、杰出科技实际案例:ABS大型曲面机器人外壳厚片吸塑加工
案例材料:ABS
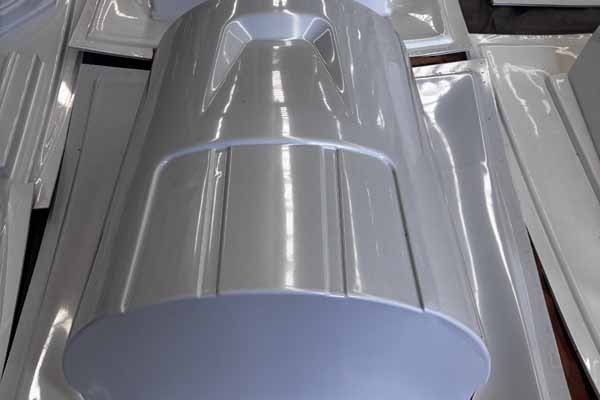
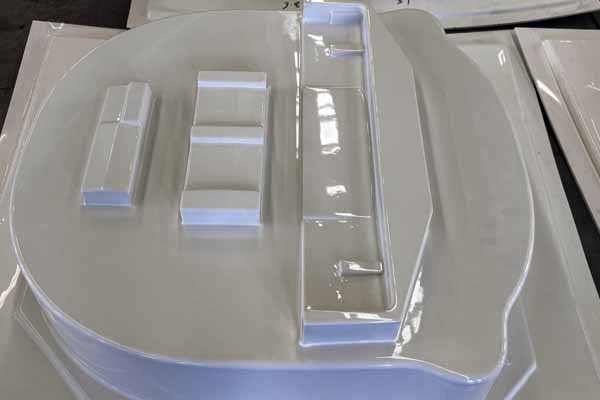
杰出科技定制的这款外壳采用ABS板材厚片吸塑工艺,加工一款具有复杂立体造型的大型塑料外壳。
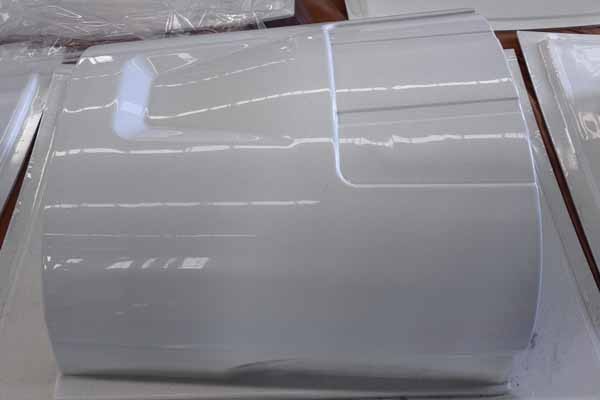
从实际生产照片可以看到,该产品整体采用白色外观,主体呈拱形凸起结构,中间区域具有明显的立体造型,同时包含纵向凹凸筋位及局部过渡结构。
与普通平面塑料覆盖件相比,这类产品具有更复杂的三维曲面,对板材加热、模具结构及成型过程中的材料拉伸控制提出了更高要求。
实际案例结构特点
观察项目 | 实际产品表现 |
材料 | ABS板材 |
外观颜色 | 白色 |
主体结构 | 大型拱形凸起 |
表面造型 | 纵向凹凸筋位 |
成型特点 | 具有一定成型深度和复杂曲面 |
表面效果 | 整体呈光滑亮面效果 |
后续加工 | 根据工程图纸进行轮廓及装配结构加工 |
案例加工重点
技术重点 | 加工关注内容 |
立体曲面成型 | 控制材料拉伸及成型深度 |
局部造型控制 | 关注凹凸筋位及过渡区域 |
外观质量 | 控制划伤、凹陷及表面不均匀 |
后续加工 | 兼顾轮廓、孔位及装配要求 |
为什么这款机器人外壳采用ABS材料?
ABS具有较好的刚性、韧性和加工适应性,可以通过厚片吸塑工艺实现一定复杂程度的立体曲面结构。
对于这类大型外观件,采用ABS板材成型,可以结合后续CNC加工完成轮廓修整及装配结构处理。
案例价值:
这款实际加工产品体现了ABS厚片吸塑在大型、立体曲面塑料外观件制造方面的应用价值。
对于正在开发清扫机器人、配送机器人、巡检机器人及其他智能设备的企业,如果产品具有类似的大型曲面外壳、凸起造型或不规则塑料覆盖结构,可以在产品开发阶段评估ABS厚片吸塑工艺的可行性。
案例说明:本案例材料已确认为ABS。具体板材厚度、产品尺寸、局部壁厚及性能检测数据以项目实际技术资料为准。
七、机器人外壳加工厂家应该具备哪些能力?
机器人外壳的采购不仅需要比较单价,还需要关注供应商是否具备从图纸评估到批量交付的配套制造能力。
机器人外壳供应商考察清单:
考察维度 | 建议核实的内容 |
材料能力 | 是否能够提供ABS、PC、PP等材料方案 |
图纸评估 | 是否具备结构和工艺可行性分析能力 |
模具开发 | 是否具备自主模具开发及调整能力 |
成型设备 | 是否能够满足产品尺寸及成型深度要求 |
CNC加工 | 是否具备修边、开孔及轮廓加工能力 |
品质管理 | 是否具备尺寸、外观、壁厚及装配检验流程 |
机器人外壳询价需要准备哪些资料?
资料 | 主要用途 |
产品3D图纸或2D工程图 | 判断产品结构及加工难度 |
材料及性能要求 | 确认材料适用性 |
产品尺寸及板材厚度 | 评估设备和模具 |
首批数量及年度需求 | 评估生产方式和成本 |
安装方式及密封要求 | 评估装配结构 |
外观及检验标准 | 明确质量要求 |
资料越完整,越有利于供应商判断加工可行性,减少报价偏差和后期反复修改。
八、机器人外壳加工常见问题 FAQ
Q1:机器人外壳可以采用厚片吸塑加工吗?
可以。对于大型清扫机器人、无人配送机器人、巡检机器人等产品,部分大型曲面外观件和防护罩可以采用厚片吸塑加工。具体需要根据产品结构、板材性能、成型深度和装配要求评估。
Q2:机器人外壳采用ABS还是PC比较好?
ABS适合综合外观和加工性能要求较高的外壳;PC更适合透明及较高抗冲击要求的部件。实际选择还需要考虑使用环境、材料牌号和成本。
Q3:ABS厚片吸塑和ABS注塑有什么区别?
两者都可以加工ABS材料,但成型方式不同。厚片吸塑主要通过加热板材并利用真空贴合模具实现成型,适合一定尺寸范围内的大型曲面外壳;注塑通过熔融塑料注入模具型腔实现成型,更适合复杂细节及稳定批量生产的零件。
Q4:厚片吸塑和注塑哪种更适合大型机器人外壳?
如果产品以大型曲面外观件为主,且采购数量不大或产品迭代较频繁,可以优先评估厚片吸塑。如果产品结构复杂、内部细节较多且需求量稳定,则可以评估注塑。
Q5:厚片吸塑可以加工多大的机器人外壳?
取决于设备工作台面、板材规格、模具结构及产品成型深度,需要根据具体图纸确认。
Q6:厚片吸塑机器人外壳可以进行五轴CNC加工吗?
可以。成型后的产品可以结合五轴CNC进行轮廓修边、孔位加工及局部精加工,具体加工方式需要根据产品结构确定。
Q7:机器人外壳一般选择多厚的ABS板材?
没有统一厚度标准,需要根据材料、产品尺寸、成型深度、局部受力及安装结构确定。还需要注意板材原始厚度与成品最薄位置的实际壁厚并不相同。
Q8:厚片吸塑外壳能达到IP65吗?
不能单纯根据成型工艺判断。需要结合接缝、密封圈、安装孔、线束出口及完整装配结构进行设计,并按照适用标准完成防护测试。
Q9:机器人外壳小批量生产适合什么工艺?
对于大型塑料曲面外观件,厚片吸塑通常值得优先评估;对于复杂结构零件,则需要结合注塑、CNC加工及其他工艺综合选择。
杰出科技主要加工能力
项目 | 能力范围 |
材料 | ABS、PC、PMMA、PP、PS、PET、PVC等 |
板材厚度 | 1–25 mm,具体根据材料和产品结构评估 |
模具 | 木模、玻璃钢模、金属模具 |
成型工艺 | 厚片真空成型 |
数控加工 | 五轴CNC加工、激光切割、数控折弯等 |
后处理 | 粘接、喷漆、丝印、嵌件及产品组装 |
从图纸评估到产品交付
图纸评估 → 模具开发 → 材料准备 → 厚片吸塑成型 → CNC加工 → 后处理 → 质量检验 → 包装交付。
针对清扫机器人、无人配送机器人、巡检机器人及其他大型智能设备的外壳加工需求,杰出科技可根据产品图纸及技术要求评估材料、成型工艺和后续加工方案。
如果您正在开发大型机器人塑料外壳,可以提供产品3D模型或工程图纸,杰出科技可免费相关厚片吸塑方案。