如何快速判断厚片吸塑外壳件是否合格?这5大核心验收维度必看
核心摘要:
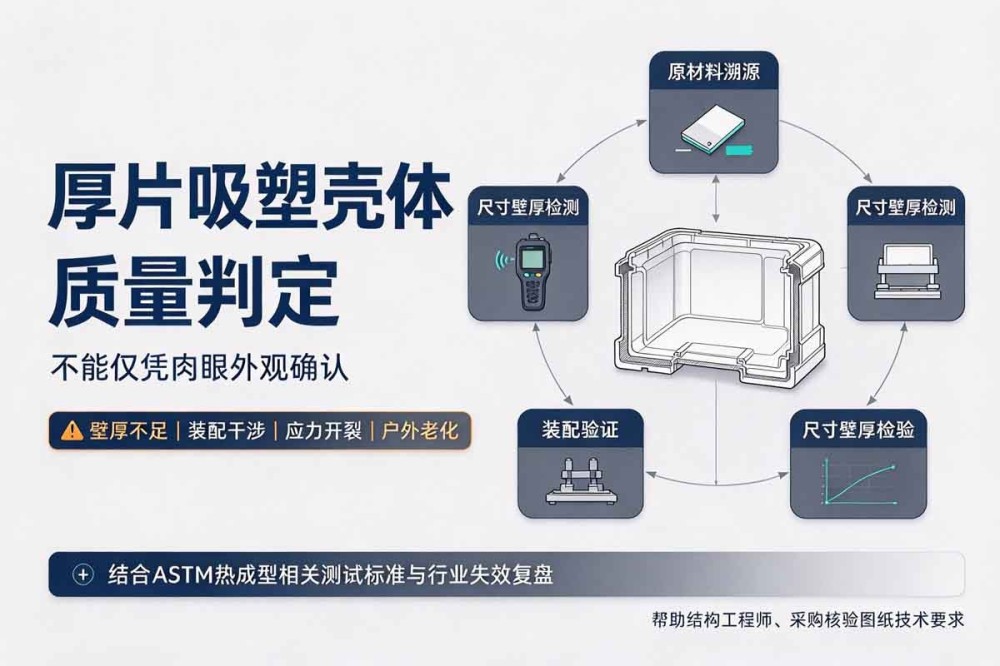
厚片吸塑定制壳体的质量判定,不能仅凭肉眼外观简单确认。很多工程采购在收货阶段只检查表面有无明显破损,等到装配或投入使用数月后,陆续出现壁厚不足、装配干涉、应力开裂、户外老化等批量质量事故。
本文依托杰出科技厚片吸塑16年量产项目经验、ASTM热成型相关测试标准与数百套装备外壳项目的验收复盘资料,建立一套从原材料溯源、尺寸壁厚检测、外观判定、装配验证到材料物性核验的标准化验收体系;结合行业真实失效复盘案例,区分严重缺陷与轻微外观瑕疵,提供可直接落地的现场检测方法与验收核对清单,帮助结构工程师、采购在样品确认、批量收货环节核验厚片吸塑构件是否满足图纸技术要求。
一、厚片吸塑验收最容易踩的误区
很多采购与结构工程师在厚片吸塑项目验收阶段容易陷入同一个误区:把 “外观完好” 直接等同于产品合格。厚片吸塑采用真空拉伸成型工艺,不少影响产品长期使用可靠性的缺陷,单凭肉眼很难识别,比如转角位置壁厚过度减薄、板材残余内应力超标、原材料牌号和技术协议不匹配。从大量项目复盘来看,近半数批量质量事故,在样品外观检验时都看不出问题;但因为没有做壁厚实测、材料溯源以及装配验证,等到产品完成终端装配、投入户外工况使用后,质量缺陷才集中暴露。开展厚片吸塑质量验收,需要对照图纸与技术协议做多维度核验,不能只依靠目视外观检查。
案例:PC 材质工程护罩验收失效(客户前期委托其他厂商生产,出现质量问题后委托杰出科技做失效分析) 某工程机械客户前期委托其他厂家定制 PC 材质设备护罩,图纸技术规范要求成品最小壁厚≥2.0mm,订单总量 2000 件。成品交付时外观平整无裂纹,采购现场仅做目视检验后直接入库。 产品装配初期无明显异常;设备在野外工况运行 3 个月后,护罩转角安装点位陆续出现开裂。客户委托杰出科技厚片吸塑技术团队开展失效分析,联合第三方实验室使用超声波测厚仪复测,确认深拉伸转角区域壁厚最低仅 1.3mm。追溯生产记录,原生产方采用厚度更薄的毛坯板材生产,依靠成型拉伸带来的壁厚衰减压缩原料成本。这类壁厚衰减肉眼无法识别,仅依靠外观验收最终造成批量返工。 本次失效复盘结论:验收流程需要增加关键点位超声波壁厚抽检,在技术协议中标注转角、深拉伸区域的最小壁厚限值,作为合格判定硬性指标。该复盘结论也被杰出科技厚片吸塑纳入项目前期技术交底参考内容,用于提前向客户说明验收要点。
二、厚片吸塑构件五大核心验收维度(由基础到功能性)
1. 原材料核验(源头判定,优先核查)
原材料是厚片吸塑构件长期可靠性的基础,也是验收的第一道关卡。即便外观、尺寸检测全部达标,如果原料牌号、材料等级与约定不一致,产品长期使用稳定性无法保障。
· 原料溯源核对:要求生产方提供板材原厂材质证明、批次检测报告,核对板材牌号、全新料 / 改性配方、阻燃性能、抗 UV 等指标,与技术协议逐项比对;必要时可取样开展物性复检。厚片吸塑行业内规范工厂一般会在原材料入厂阶段执行该套核验流程,从源头规避材料错配风险。
· 原料缺陷识别:掺混回收料的板材通常存在颜色不均、韧性不足、易脆化等特点;PC 板材含水率超标,成型后容易产生气泡、银丝,长期使用易开裂;户外使用的 ABS 板材若无抗 UV 改性处理,会快速黄变老化。
验收提示:原材料核验建议安排在板材进厂阶段完成;成品入库后再开展材料鉴定,返工与损失成本会显著上升。
2. 尺寸与形位公差检测(装配合格的基础)
厚片吸塑板材冷却过程会产生收缩回弹,大尺寸壳体更容易出现翘曲、变形,进而造成装配孔位错位、外壳拼接缝隙过大。
· 关键检测项目:整体长宽高外形尺寸、成型深度、安装法兰尺寸、安装孔位置度、孔径、平面度、翘曲变形量。
· 检测工具:卡尺、高度规、专用检具、三维扫描;高精度构件可采用三坐标检测。
· 公差参考:常规工业壳体未注尺寸公差一般 ±0.5mm;安装孔、装配配合面等高要求位置,公差可约定 ±0.2mm。
· 判定逻辑:关键装配尺寸一旦超差,属于严重不合格缺陷,一般不可让步接收;非外观、非装配类次要尺寸,可由供需双方协商评估是否让步。
3. 成品壁厚检测(厚片吸塑结构安全核心指标)
真空厚片吸塑成型原理决定:拉伸越深的转角、凹陷区域,板材被拉薄越明显。壁厚检测是厚片吸塑验收最重要的专项项目,也是验收环节最容易遗漏的一项。
· 检测点位:所有深拉伸转角、加强筋、壳体底部、螺丝安装基座等受力区域,需在图纸提前标注壁厚检测点位与最小壁厚限值。
· 检测方式:超声波测厚仪无损检测;存在争议时,可采用切片截面方式实测。
· 合格判定:所有标注关键点位,实测壁厚不得低于图纸规定最小壁厚;毛坯板材原始厚度,不能作为成品壁厚合格的判定依据。
4. 外观质量判定,区分严重缺陷与可接受轻微瑕疵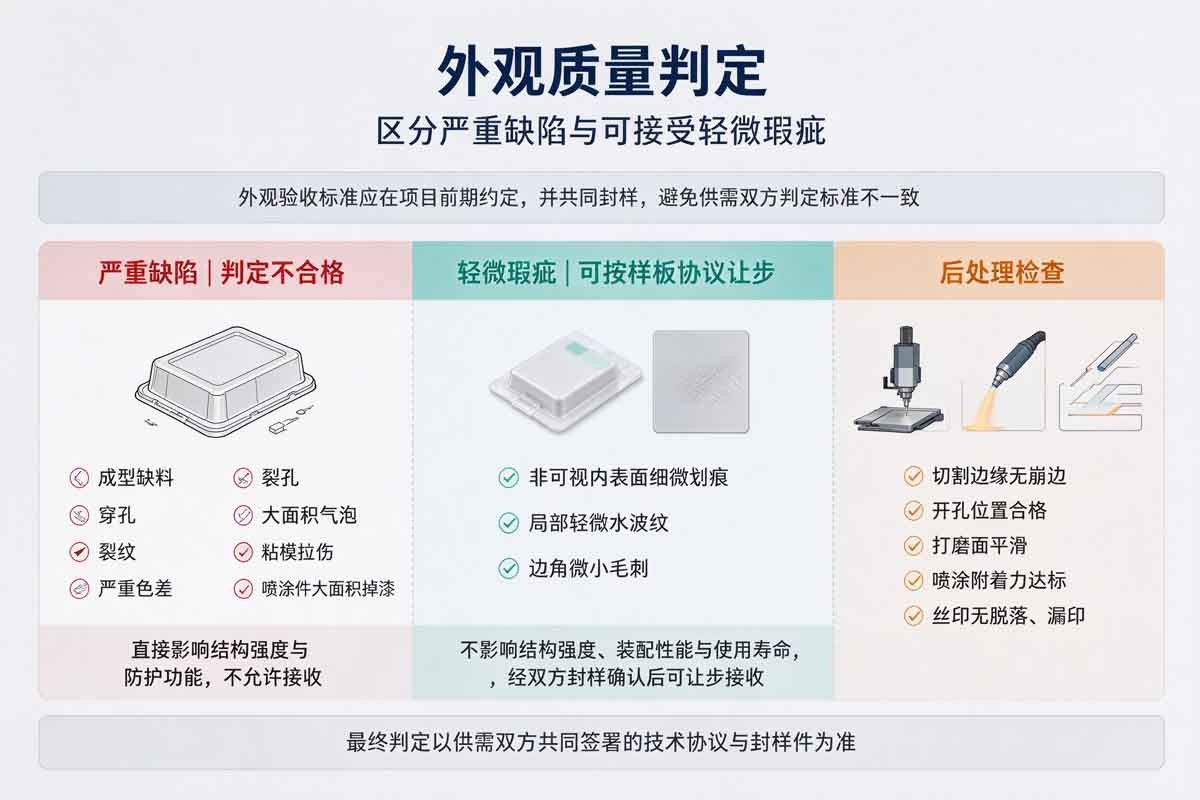
外观验收标准,需要在项目前期的技术协议内约定,并共同封样,避免供需双方判定标准不一致。
· 严重缺陷(判定不合格):成型缺料、穿孔、裂纹、大面积气泡、明显缩水凹陷、严重色差、粘模拉伤;喷涂件大面积掉漆。此类缺陷直接影响结构强度与防护功能,不允许接收。
· 轻微瑕疵(可按样板协议让步):非可视内表面细微划痕、局部轻微水波纹、边角微小毛刺;不影响结构强度、装配性能与使用寿命,经双方封样确认后可让步接收。
· 后处理检查:CNC 切割边缘、开孔位置无崩边,打磨面平滑;喷涂、丝印图层附着力达标,无脱落、漏印。
5. 装配与工况模拟验证(最终功能性验收)
前面所有检测均属于静态检测,装配试装是验证产品能否在设备上稳定使用的关键环节。
1. 试装验证:使用设备机架或配套检具试装配,核查孔位对位、外壳贴合缝隙、卡扣、螺丝装配是否顺畅,禁止强行装配对位。强行装配会持续施加预应力,后期容易诱发壳体开裂。规范的厚片吸塑生产厂家,在样品确认阶段,一般会配合客户完成整机试装验证,提前排查装配应力风险。
2. 环境与力学抽检(户外、重载、高低温工况适用):可按批次抽样,开展高低温循环、冲击、弯曲强度测试,验证产品在实际工况环境下的稳定性;医疗、户外装备等高可靠性项目建议增加该项抽检。
三、厚片吸塑验收缺陷分级参考
结合行业量产验收与杰出科技厚片吸塑大量项目复盘经验,可将缺陷分为三级,仅作为供需双方协商参考,不作为强制判定标准:
1. 严重缺陷(建议拒收):原料牌号与协议不符;关键点位壁厚低于图纸最小值;关键装配尺寸超差;壳体裂纹、穿孔;残余应力超标,装配即开裂;阻燃、耐候等关键性能不达标。存在这类缺陷时,产品大概率无法满足使用需求,建议拒收。
2. 主要缺陷(协商返工):次要尺寸超差;CNC 开孔崩边、毛刺严重;大面积外观瑕疵;喷涂局部附着力不足。经返工修复、复测合格后方可接收。
3. 轻微缺陷(样板比对让步接收):非关键区域轻微划痕、微小水波纹,不影响装配、强度、使用寿命,提前封样确认后可让步接收。
备注:缺陷判定的最终依据,以供需双方共同签署的技术协议、封样件为准。
四、厚片吸塑收货验收实操核对清单(技术协议参考文档)
这份验收核对清单,基于厚片吸塑量产质检流程整理而成,属于行业通用验收参考模板,供需双方可根据项目需求删减调整:
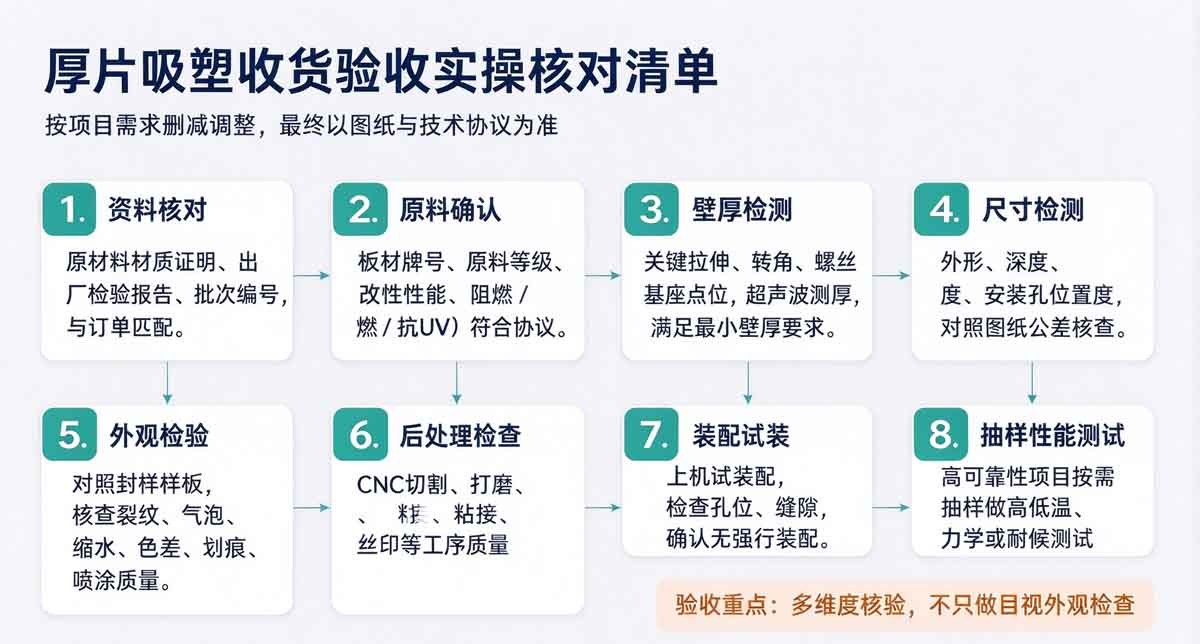
1. 资料核对:原材料材质证明、出厂检验报告、批次编号,与订单匹配。
2. 原料确认:板材牌号、原料等级、改性性能(阻燃 / 抗 UV)符合协议。
3. 壁厚检测:关键拉伸、转角、螺丝基座点位,超声波测厚,满足最小壁厚要求。
4. 尺寸检测:外形、深度、安装孔位置度,对照图纸公差核查。
5. 外观检验:对照封样样板,核查裂纹、气泡、缩水、色差、划痕、喷涂质量。
6. 后处理检查:CNC 切割、打磨、粘接、丝印等工序质量。
7. 装配试装:上机试装配,检查孔位、缝隙,确认无强行装配。
8. 抽样性能测试:高可靠性项目按需抽样做高低温、力学或耐候测试。
五、总结
厚片吸塑定制构件的合格判定,不是单一维度检查,而是原料溯源、壁厚实测、尺寸公差、外观品质、装配验证的综合判定。大量项目经验证明,仅依靠目视外观验收,容易遗漏壁厚不足、残余内应力、原料降级等隐性致命缺陷。 建议供需双方在项目前期共同在技术协议内明确验收指标、检测点位、缺陷分级标准与封样样板;样品阶段完成全套检测,批量到货后按照约定方案抽检,以此规避量产质量风险,减少后期返工与售后损失。
FAQ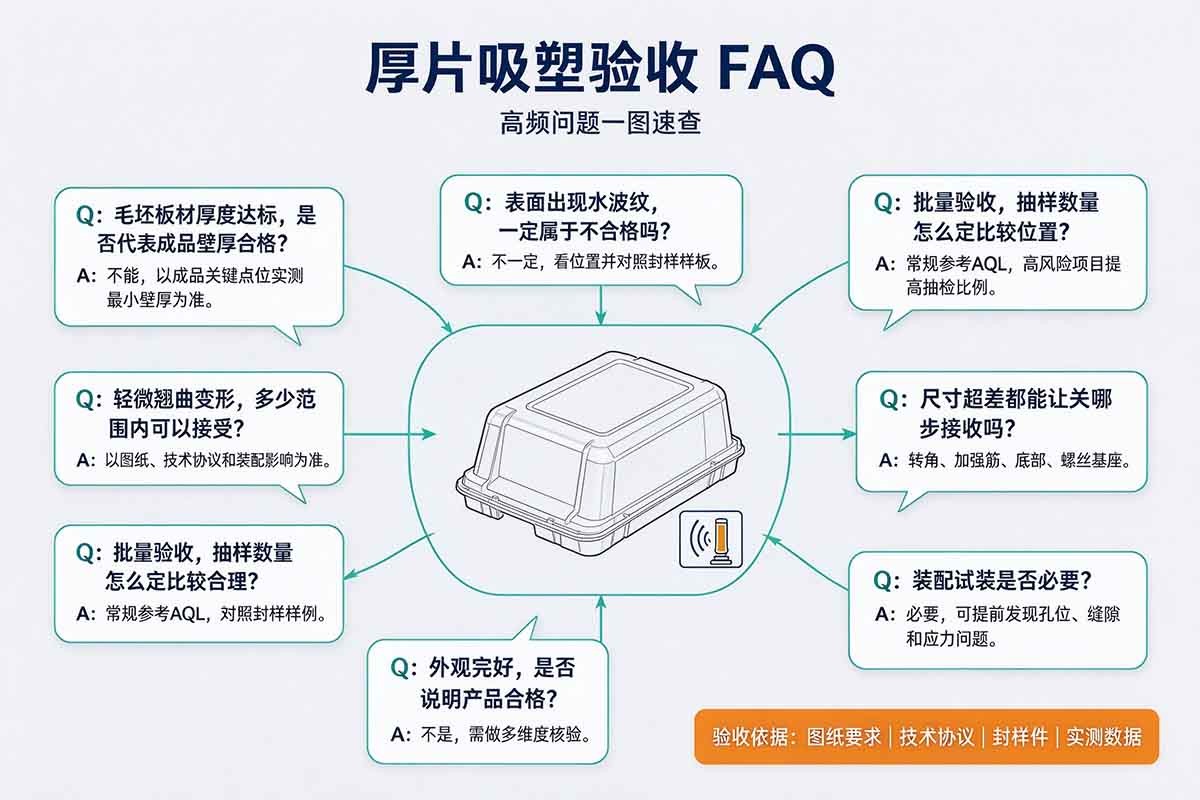
Q:厚片吸塑验收时,毛坯板材厚度达标,是否代表成品壁厚合格?
A:不能。厚片吸塑拉伸成型会造成局部变薄,毛坯板材厚度仅为下料参数。合格判定以成型后成品关键点位实测最小壁厚为准,这是图纸上的硬性指标,不可用原始板材厚度替代成品检测。
Q:厚片吸塑成品轻微翘曲变形,多少范围内可以接受?
A:翘曲的接收限值需要提前在图纸与技术协议中约定。一般非配合大平面,轻微翘曲不影响装配、不产生装配应力,可协商让步;若翘曲造成孔位错位、外壳贴合缝隙超标,则判定不合格,需要调整成型冷却工艺重新生产。
Q:厚片吸塑表面出现水波纹,一定属于不合格吗?
A:不一定。水波纹属于厚片热成型常见外观现象,判定依据取决于位置与封样样板。若水波纹出现在非可视内表面,不影响强度与装配,双方提前封样确认后可让步接收;可视外表面出现明显水波纹,影响外观,一般判定为缺陷。
Q:厚片吸塑批量验收,抽样数量怎么定比较合理?
A:常规量产订单推荐参考行业通用 AQL 抽样标准执行;几十件以内小批量订单,建议关键指标全检,外观按比例抽检;医疗、户外储能、工程机械等高风险外壳,关键壁厚与装配尺寸提高抽检比例,必要全检。抽样方案最终由供需双方协商确定。