大型扫地机器人外壳怎么加工?3mm ABS厚片吸塑真实案例
核心摘要
大型扫地机机器人外壳可以采用ABS厚片吸塑加工。本项目杰出科技为工业清扫设备定制加工外壳,主体采用3mm厚ABS板材进行厚片吸塑成型,吸塑完成后再通过CNC修边、开孔完成后续精加工;设备上的透视观察部位则配套采用4mm PC厚片,满足可视性及结构使用需求。
从实际加工来看,这类扫地机机器人外壳并不是单纯将塑料板材吸成一个形状,而是需要综合考虑外观曲面、壳体刚性、抗冲击性能、喷漆工艺、安装孔位以及后续装配。
本项目杰出科技厚片吸塑采用3mm ABS板材,一方面满足大型设备外壳对刚性和抗冲击性能的需求,另一方面也兼顾后续喷漆加工。对于需要观察内部结构的部位,则采用4mm PC厚片作为透视观察件,与ABS外壳形成不同材料的功能组合。
案例基本信息:
产品:大型扫地机机器人外壳
主要材料:3mm ABS板材
透视观察件:4mm PC厚片
主要工艺:厚片吸塑成型
后续加工:CNC修边、开孔
表面处理方向:兼顾喷漆工艺
应用领域:工业清扫设备、商用清洁设备
01 项目背景:扫地机机器人外壳为什么需要定制加工?
工业扫地机、驾驶式清扫设备以及大型清洁机器人,在产品开发过程中通常需要根据整机结构定制外壳。
与普通平面设备罩壳不同,这类设备的外壳往往具有较大的覆盖区域,同时包含弧形曲面、凹凸结构、转角以及不同功能区域。
外壳除了承担设备外观覆盖作用,还需要与内部机械结构、电气部件以及安装骨架形成配合。因此,在确定加工方案时,不能只看产品外观,还需要同时考虑:
外壳整体造型是否能够稳定成型;
板材厚度是否满足壳体结构要求;
产品是否需要后续喷漆;
安装孔、连接位置如何加工;
外壳与设备主体如何装配;
透视观察区域是否需要采用透明材料。
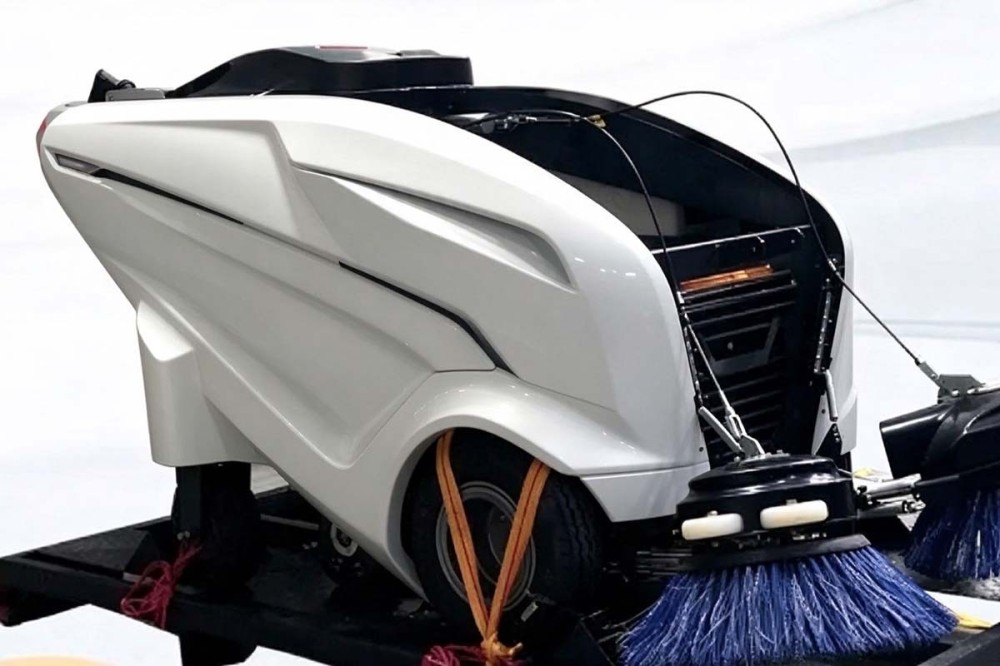
杰出科技本次加工的就是一款大型扫地机机器人ABS外壳。
从现场产品可以看到,外壳具有明显的三维曲面和立体结构,需要根据整机造型进行定制成型。
02 客户需求与项目难点
大型扫地机外壳看起来主要是一个外观件,但真正加工时,需要同时解决材料、成型和后加工几个方面的问题。
大尺寸曲面外壳的成型
扫地机机器人外壳具有较明显的弧形和立体轮廓,不属于简单的平面板材加工。
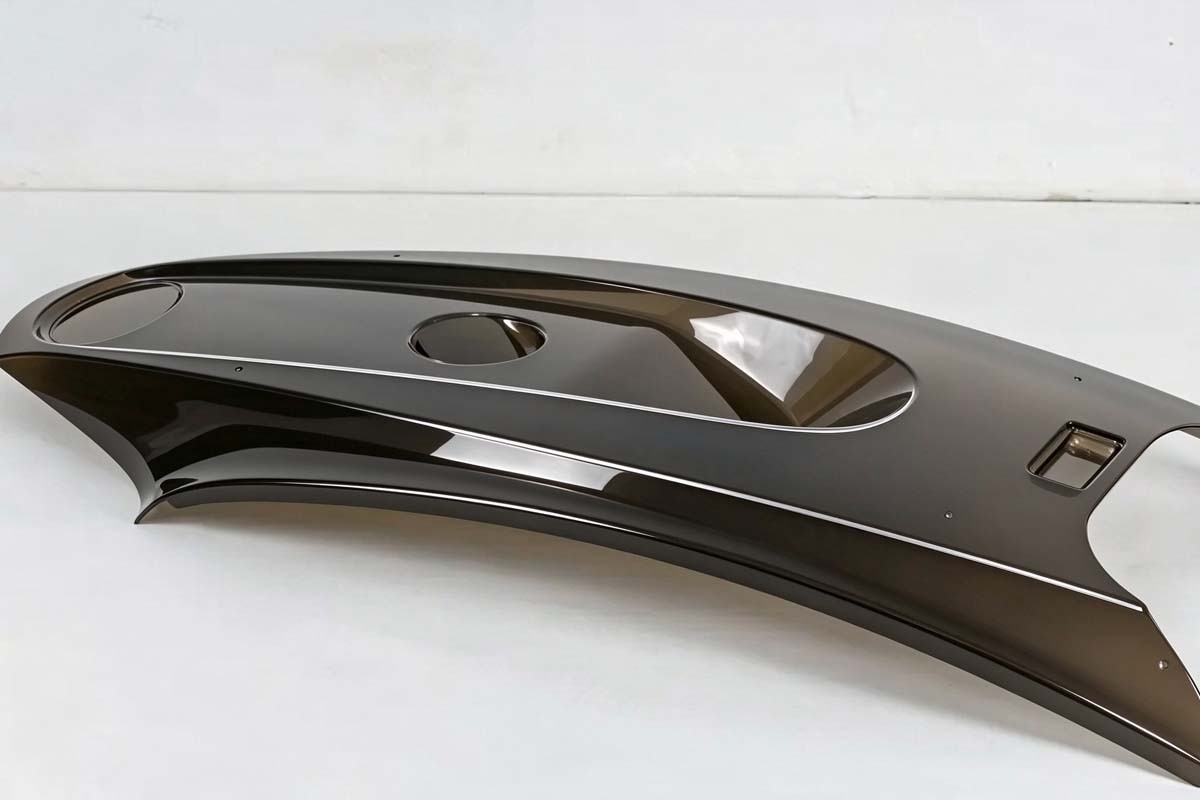
吸塑成型过程中,ABS板材经过加热软化后,需要按照模具形状形成三维结构。因此,模具轮廓、产品深度、曲面变化以及成型参数都会影响最终产品效果。
对于大型曲面外壳,需要重点关注板材在不同区域的拉伸变化以及成型后的整体形状。
3mm ABS板材需要兼顾刚性和加工性能
本项目实际采用3mm厚ABS板材。
对于设备外壳而言,板材不能只考虑“能不能吸塑”,还需要结合壳体结构、使用环境及后续加工确定厚度。
本项目选择3mm ABS板材,主要兼顾:
壳体所需的刚性;
一定的抗冲击性能;
热成型加工适应性;
后续喷漆工艺需求。
需要说明的是,3mm并不是所有扫地机外壳都适用的固定厚度。实际厚度需要根据产品尺寸、结构、受力情况以及安装方式确定。
外壳需要进行后续加工
吸塑完成后,产品并不是最终交付状态。
本项目后续进行了CNC修边和开孔,将吸塑成型后的工艺余量加工成符合产品要求的外轮廓,同时完成安装相关孔位。
因此,这类项目实际上是:
板材 → 吸塑成型 → CNC修边 → CNC开孔 → 后续表面/装配
而不是单纯完成一次吸塑就结束。
透视区域需要单独考虑材料
扫地机设备部分区域需要观察内部工作状态,因此项目中配套了透明观察件。
本项目透视观察件采用4mm PC厚片。
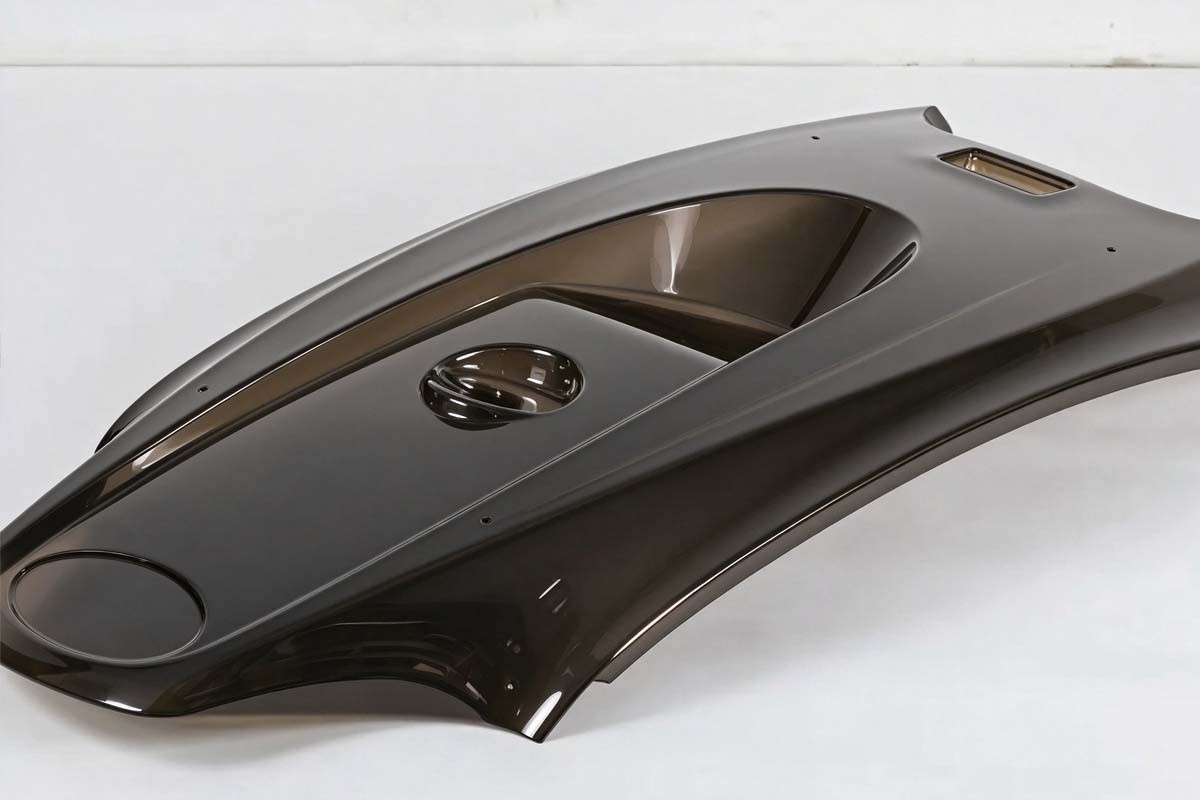
ABS负责主要外壳结构,PC则用于透视观察区域,两种材料根据不同功能进行组合,这也是大型设备外壳定制中比较常见的思路。
03 前期需求沟通与方案评估
对于大型扫地机器人外壳,前期图纸确认非常重要。
如果外壳已经有三维模型或二维图纸,可以根据产品结构提前判断哪些部分适合直接吸塑成型,哪些部分需要在成型后通过CNC完成。
产品结构确认
首先需要确认外壳的:
整体三维轮廓;
曲面及转角结构;
壳体安装位置;
与内部骨架的配合关系;
需要开孔的位置;
透视观察区域。
对于大型曲面外壳,尽早确认成型方向和后续加工基准,有利于减少后续反复修改。
材料与厚度确认
本项目实际采用:
主体外壳:3mm ABS板材
透视观察件:4mm PC厚片
3mm ABS主要用于外壳主体,兼顾壳体刚性、抗冲击性能和后续喷漆工艺。
4mm PC则用于透视观察区域,根据项目实际要求提供透明观察功能。
这里需要注意,不同部位的材料并不一定需要保持一致。对于大型设备,可以根据功能将结构件和透视件分别进行材料选择。
后加工要求确认
本项目吸塑完成后进行了CNC修边和开孔。
因此,在吸塑前就需要明确:
最终外轮廓尺寸;
开孔位置;
孔径;
安装基准;
与其他零部件的配合关系。
这样可以让吸塑成型和后续CNC加工形成完整的加工流程。
04 杰出科技大型扫地机机器人ABS吸塑解决方案
针对本项目的大型曲面外壳,采用3mm ABS板材+厚片吸塑成型+CNC后加工的制造方案。
透视观察区域则配套使用4mm PC厚片。
整体加工思路可以概括为:
3mm ABS板材 → 加热 → 厚片吸塑成型 → CNC修边 → CNC开孔 → 后续喷漆/装配
透明观察件则根据实际结构单独采用:
4mm PC厚片 → 成型/加工 → 与设备结构配套安装
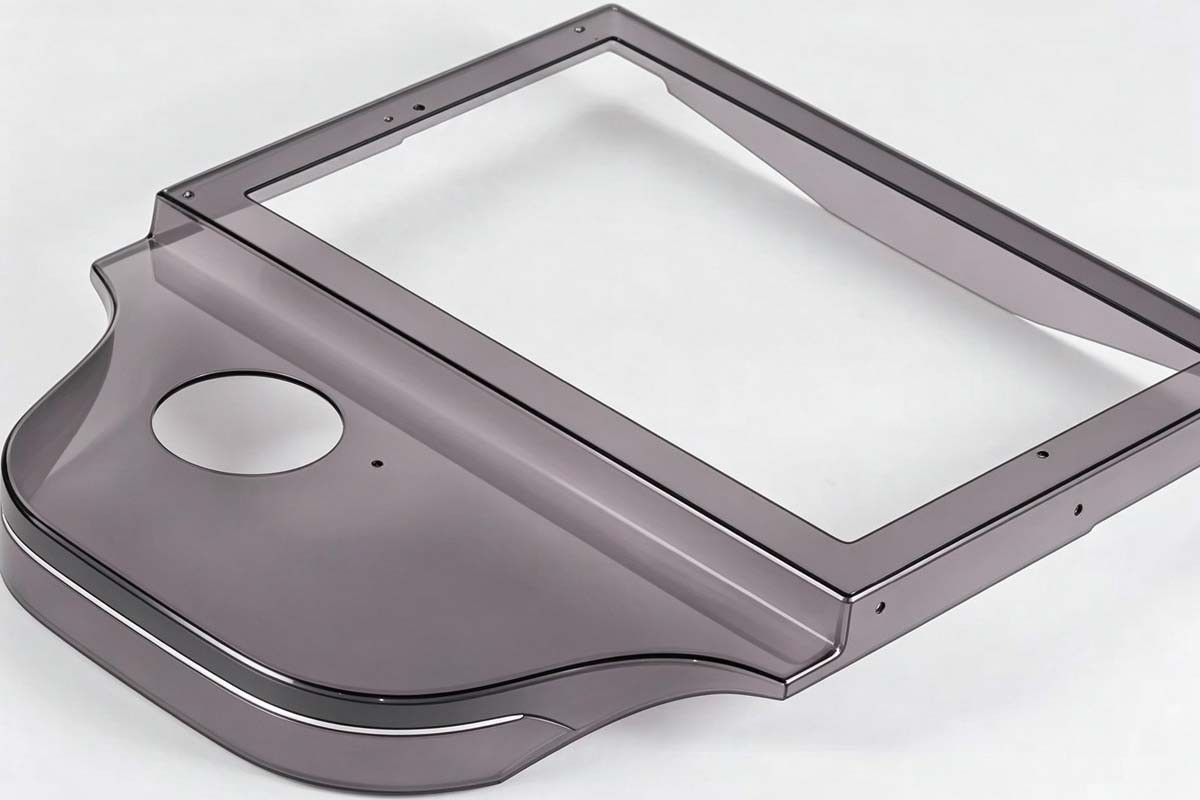
这种方案将外壳主体和透视观察区域分开考虑,可以根据不同位置的功能需求选择相应材料。
05 3mm ABS厚片吸塑:外壳主体如何成型?
ABS板材经过加热软化后,在模具作用下形成产品的三维外壳结构。
对于扫地机机器人这类外壳,成型过程中需要重点控制产品整体轮廓和曲面过渡。
特别是产品存在较深的曲面或局部立体结构时,板材在不同区域的拉伸程度并不完全相同,因此需要结合模具结构及实际成型效果调整工艺。
最终目标并不是单纯“吸出来”,而是让产品的:
外观轮廓、曲面过渡、结构完整性和后续加工余量
都满足下一道工序的要求。
06 CNC修边、开孔:吸塑成型后的关键加工
吸塑完成后,产品边缘通常还需要保留一定加工余量。
本项目采用CNC进行后续修边和开孔。
CNC修边
根据产品图纸确定最终外轮廓,对吸塑件边缘进行精确加工。
对于大型外壳来说,修边后的轮廓会直接影响产品与设备主体的装配关系,因此不能只关注外观,还需要关注加工基准和尺寸要求。
CNC开孔
扫地机器人外壳通常需要安装灯具、连接件、紧固件或其他功能组件,因此会涉及不同形状和尺寸的孔位。
本项目采用CNC完成开孔加工,使吸塑成型与后续装配形成衔接。
07 为什么透视观察件采用4mm PC?
除了ABS外壳主体,本项目还配套了4mm PC厚片透视观察件。
PC(聚碳酸酯)具有透明、耐冲击等特点,因此在需要透明观察的设备结构中具有应用价值。
与ABS外壳承担主要覆盖功能不同,PC观察件的主要任务是提供可视区域。
因此,本项目采用:
ABS:承担主体外壳结构
PC:承担透明观察功能
这并不是简单地用一种材料完成整个外壳,而是根据不同区域的功能需求进行材料组合。
对于需要观察设备内部运行状态的工业设备,这种材料组合方式具有一定的实际意义。
08 项目加工完成后的产品特点
从本项目实际加工情况来看,产品主要体现出以下几个特点。
1. 3mm ABS主体外壳
主体采用3mm ABS板材,通过厚片吸塑形成复杂的三维外观结构。
在满足产品结构需求的基础上,同时考虑了后续喷漆工艺。
2. 4mm PC透视观察件
需要透明观察的区域采用4mm PC厚片,实现与主体ABS外壳不同的功能需求。
3. CNC完成后续精加工
吸塑完成后,通过CNC进行修边和开孔,使产品从成型状态进一步进入装配加工阶段。
4. 适合大型设备外壳定制
本案例体现的是一种典型的大型设备外壳开发思路:
先确定材料和结构 → 再确定吸塑成型方案 → 最后通过CNC完成精加工。
对于扫地机、清扫机器人及其他大型工业设备而言,这种加工方式尤其需要在项目初期就把成型和后加工一起考虑。
09 扫地机机器人外壳采用ABS吸塑,需要提前确认什么?
如果正在开发类似产品,建议采购或研发人员在询价前准备以下资料。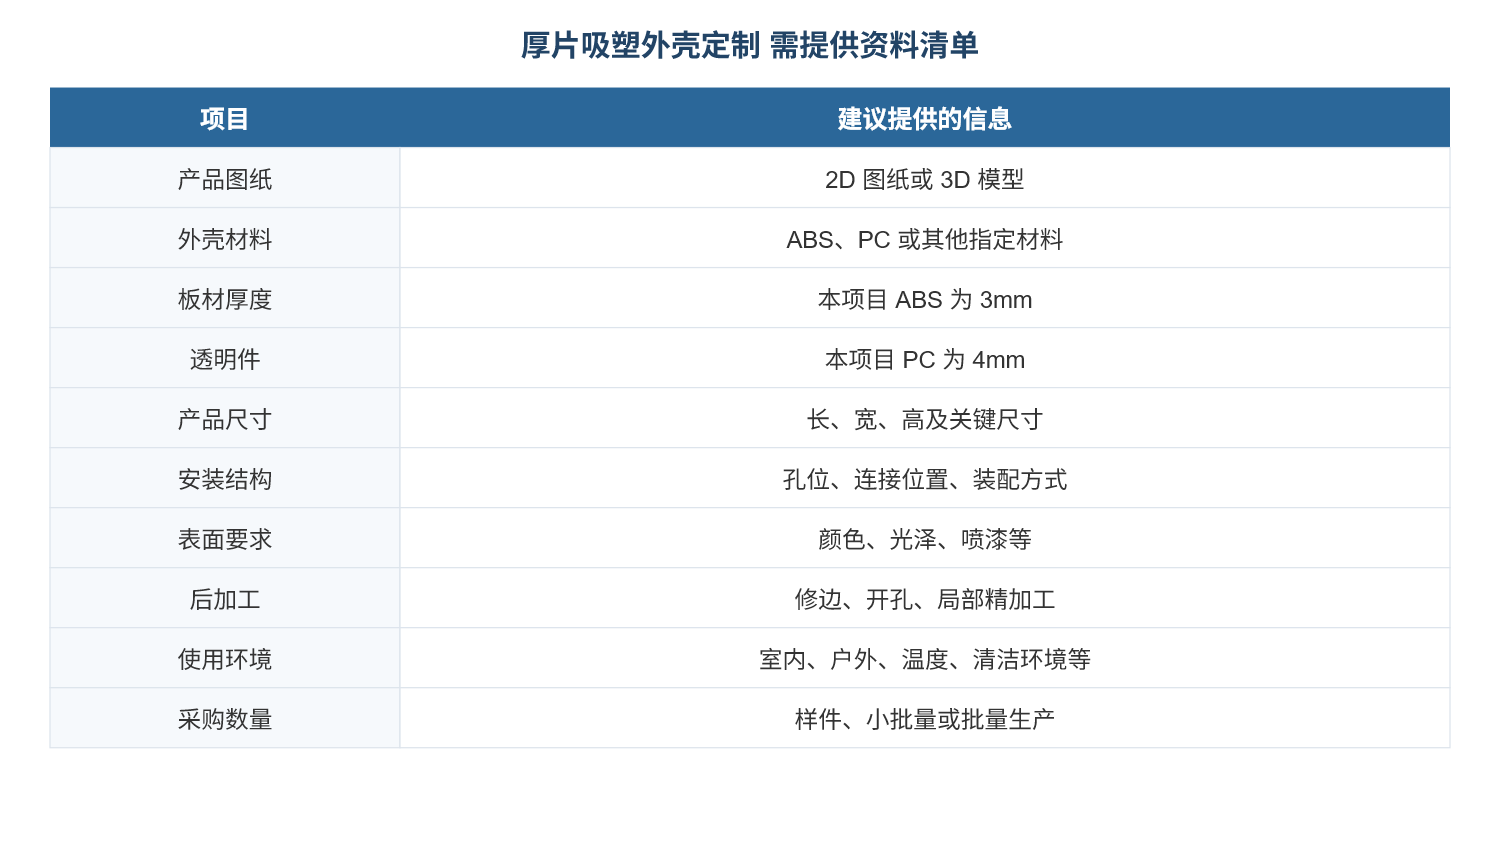
其中,产品3D模型、材料、厚度和安装结构是比较重要的基础资料。
如果只有产品外观图片,也可以进行初步沟通,但无法仅凭图片准确确定板材厚度、模具方案和最终加工成本。
10 大型扫地机机器人ABS外壳常见问题
Q1:扫地机器人外壳可以用3mm ABS吸塑吗?
可以。本项目实际采用的就是3mm ABS板材厚片吸塑。
但3mm并不是所有设备外壳的通用标准。具体厚度需要根据产品尺寸、结构、刚性要求、安装方式及使用环境进行确定。
Q2:为什么扫地机外壳采用ABS,而透明观察区域采用PC?
两种材料承担的功能不同。
ABS主要用于外壳主体,PC主要用于需要透明观察的区域。本项目实际采用3mm ABS+4mm PC的材料组合。
Q3:吸塑完成后为什么还要CNC加工?
吸塑主要负责形成产品的三维主体结构,而最终外轮廓、孔位等尺寸通常还需要进一步精加工。
本项目吸塑完成后采用CNC进行修边和开孔,以满足后续装配要求。
Q4:ABS吸塑外壳能不能喷漆?
本项目3mm ABS板材方案兼顾了后续喷漆工艺。
具体喷漆体系、底漆及面漆需要根据ABS材料牌号、表面状态和最终外观要求进行确认。
Q5:大型扫地机外壳是不是都应该采用ABS吸塑?
不是。
ABS吸塑是否适合,需要结合产品尺寸、结构、数量、使用环境、表面要求和性能要求综合判断。
对于某些结构件,也可能需要采用其他热塑性材料或其他成型工艺。
11 案例总结
大型扫地机器人外壳的加工,核心并不只是选择一种塑料材料,而是需要把材料、成型、后加工和装配结合起来考虑。
本项目杰出科技为工业清扫设备定制加工大型ABS外壳:
主体采用3mm ABS板材,通过厚片吸塑成型;吸塑完成后采用CNC进行修边、开孔;透视观察区域配套采用4mm PC厚片。
这种方案根据不同区域的功能进行材料配置,同时将吸塑成型与CNC后加工结合起来,更适合大型、复杂曲面设备外壳的定制开发。
对于正在开发扫地机、清扫机器人及其他大型移动设备的企业来说,在选择外壳加工厂家时,与其只比较吸塑加工单价,更值得提前确认的是:
材料是否匹配使用环境、产品结构是否适合成型、后续CNC加工能否满足图纸要求,以及最终能否与整机顺利装配。
这些因素往往比单纯的材料价格更直接影响最终产品效果。