厚片吸塑选材与成型避坑指南:六个量产质量风险的参数化决策路径
核心结论:
厚片吸塑件开裂、老化、批量报废的根因,八成以上不在设备,而在选材与工况的错配、以及成型工艺极限被图纸阶段的"经验判断"所忽略。本文按工况定义→物性核验→工艺边界确认→量产容错评估四步流程,梳理厚片吸塑最高频的六类质量风险,给出可核验的决策依据。
一、为什么"经验选型"在厚片吸塑领域必然翻车
厚片吸塑面向的是中大尺寸、中小批量的工业壳体,单件价值高、模具虽便宜但试错周期不短。一旦材料与工况错配,问题往往在批量交付后才暴露——户外件半年发黄脆裂、深拉伸件转角壁厚从3mm掉到1.2mm、PP异形件脱模后翘曲超差。
经验选型的致命缺陷在于:它用"过去好像没出问题"替代了工况量化与工艺极限核算。同一款ABS,原生料与回收料做出的成品,户外寿命可能差三倍以上;同一副模具,拉伸比2:1以内和超过2.5:1,壁厚控制逻辑完全不同。选材不标准化的代价,最终以返工、报废和售后赔付的形式回到采购与设计端。
二、户外件"一年黄、两年脆":耐候等级错配
典型场景:充电桩外壳、户外机柜护罩、露天游乐设备壳体。采购端为控成本选用普通ABS,交付时外观合格,但经过一个夏季暴晒+冬季低温后,表面粉化、颜色发黄、受冲击时脆裂。
根因:普通ABS不含有效的抗UV体系,丁二烯组分在紫外线和氧作用下发生降解。
行业标注的"5年抗UV"通常参照QUV加速老化测试等效推算,而非自然暴晒质保,实际寿命还受安装朝向、酸雨、沙尘影响。若供应商仅口头承诺而未提供黄变指数、冲击强度保留率数据,风险由采购方承担。
决策依据:
户外外露件优先选用ABS/PMMA共挤板或ASA覆合板材。PMMA/ASA层提供耐候屏障,底层ABS保留成型性与成本优势。
核验供应商时要求提供QUV测试报告,关注两个指标:色差ΔE≤3(1000h)、冲击强度保留率≥70%。需注意:QUV(ASTM G154)本身只规定设备操作方式,不规定测试条件和判定标准,因此报告中必须同时明确测试时长、灯管类型(UVA-340/UVB-313)、判定指标阈值,"通过QUV测试"的笼统说法不构成依据。
严禁用普通ABS替代耐候板材做无防护露天使用。若预算受限必须用ABS,需增加户外级涂层,但涂层附着力与耐候性仍需单独验证。
三、深拉伸壳体"转角薄如纸":壁厚控制缺工艺方案
典型场景:储能舱护罩、AGV底盘护板、机器人深腔外壳。图纸标注板材厚度4mm,成型后检测发现侧壁上部仅2.1mm、转角处1.3mm,装配受力后开裂。
根因:厚片吸塑的壁厚由原始片厚×(投影面积/成型表面积)决定,拉伸比(深度/开口短边)越大,侧壁与转角越薄。当拉伸比超过2.5:1时,单纯依靠真空吸附无法均匀分配材料,必须引入助塞预拉伸或分段真空工艺。许多供应商在试样阶段用浅模"看外观",未做多点壁厚检测,导致量产件强度不足。
决策依据:
图纸阶段核算拉伸比。拉伸比>2.0的结构,即应评估助塞或分段工艺的必要性;>2.5:1时通常必须引入助塞预拉伸或分段加热+分级真空方案。
需说明:拉伸比定义在行业内存在口径差异(深度/开口短边、深度/平均宽度等),2.0与2.5均为工程经验阈值,非行业强制标准,沟通时应确认双方采用同一口径。
打样阶段要求多点位壁厚检测报告,关键受力位置(安装孔周边、转角、底部)最小壁厚不得低于设计值的80%。
采购验收时,壁厚检测应作为独立检验项,而非仅核对板材来料厚度。
四、PP/PET件"成型即变形":收缩率与冷却逻辑被忽略
典型场景:化工设备耐腐蚀内衬、食品级托盘、环保型透明壳体。用PP或PET成型后,脱模时尺寸合格,放置24-48小时后翘曲、回缩,装配孔位对不上。
根因:PP的成型收缩率在主流厚片吸塑板材中处于较高水平,通常在1.0%~2.5% 区间(视牌号与成型条件),热膨胀系数大,深拉伸或异形曲面结构极易出现脱模回弹和翘曲。PET则存在应力诱导结晶特性:拉伸到位区域硬化锁住壁厚,但模温偏低时内应力高,48小时内尺寸回缩可达0.4%~0.8%。多数工厂按ABS的冷却节拍做PP/PET,定型时间不足。
决策依据:
PP件模具放缩率需比ABS增加0.5%~1.0%(视牌号与拉伸深度),并在合同中约定脱模后24h尺寸复检标准。
PET件模温应设定在50~60℃并延长保压冷却时间,以释放取向应力,而非追求短周期。
对于尺寸公差敏感的PP/PET件,要求供应商在打样阶段提供脱模后即时尺寸与放置48h后尺寸的对比数据。
五、表面气泡、麻点反复出现:来料干燥与真空时序失控
典型场景:ABS或PC厚板成型后表面散布气泡、局部麻点,喷漆后缺陷被放大,整批降级或报废。
根因:ABS、PC、PMMA等板材易吸潮,水分在加热时汽化形成气泡;真空吸附时空气未及时排出则形成麻点。问题往往不在设备能力,而在来料状态管控与吸附时序:板材未按材质要求烘干,或真空开启过早导致板材在未充分软化时被"硬拉",空气残留于模具与片材之间。
决策依据:要求供应商提供板材烘干记录(温度、时长、批次),烘干后超过规定存放时间需重新干燥。各材质参考干燥条件:
ABS:80~90℃,2~4h;
PC:100~120℃,至少4h,厚板或高湿环境建议延长至6h,干燥后含水量须控制在0.02%以下——PC对水分极敏感,水分超标会导致水解断键、强度下降并出现表面银纹;
PMMA:80~100℃,2~4h。
真空系统核验:真空度稳定在-0.08~-0.1MPa,模具排气孔无堵塞,吸附时序为先低压预吸附、再高压贴合。
若批量性气泡集中在同一区域,检查加热管积灰或分区功率偏差,而非单纯归咎于板材。
六、大板面件"四角上翘、中间下垂":加热均匀性被低估
典型场景:1600mm×1600mm以上的设备整机外壳或内衬,成型后平面度超差,拼缝处无法贴合。
根因:大板面吸塑的难点不在"机器够大",而在加热均匀性与冷却收缩一致性。红外加热管功率分布不均、边缘与中心温差可达十几度,直接转化为成型后的壁厚差与翘曲。同时,片材上下表面冷却速率不同(贴模面快、空气面慢),收缩量差异导致件向收缩大的一侧弯曲。
决策依据:
要求供应商具备分区控温加热炉,并在试模阶段用红外测温枪扫描片材表面温度分布,记录各区域实际温度,而非仅看炉内空气温度。
大板面件模温应适当提高(以时间换平整度),脱模后进入定型胎具压住冷却至热变形温度以下,避免自由冷却。
验收标准中增加平面度与对角线尺寸差检测项,而非仅检测外形长宽。
七、同款板材不同厂家成品质量悬殊:原料等级与工艺管控双重变量
典型场景:指定了ABS牌号,A厂样品合格,B厂量产件却出现应力开裂、厚薄不均。采购困惑:同样的材料,为什么结果不同?
根因:成品质量取决于原料等级与成型工艺管控两个变量。回收料或二次改性料的韧性、耐候性远低于原生料,但外观在出厂时难以区分。同时,ABS对分段加热、真空度、冷却速率的参数精度要求高,参数偏差带来的内应力残留,在装配或低温工况下才以开裂形式暴露。
决策依据:
合同中明确原料等级(全新原生料/允许回料比例),要求供应商提供板材批次溯源信息。
首件验收增加应力开裂测试(如冰醋酸擦拭法或低温落锤),而非仅做外观与尺寸检验。
对于承力结构件,ABS件攻丝/自攻螺钉位置需留足间隙、控制扭矩,必要时要求供应商做退火处理。退火条件通常为70~80℃/2~4h,目的是释放内应力,与干燥(去水分)目的不同,不可混为一谈。
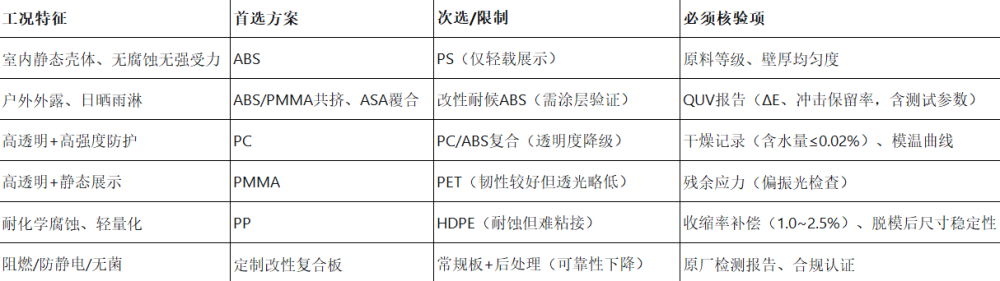
八、选型决策速查:按工况对号入座
九、一句话总结
厚片吸塑选材的标准化,本质是把"这个材料以前好像能用"替换为工况温度/介质/受力/寿命的量化定义,再把定义映射到物性参数与工艺边界上。
本文所有判断依据均指向一个动作:在开模之前,用参数核验替代经验直觉;在批量之前,用多点检测替代首件外观确认。
提示:本文参数与工艺建议基于行业通用实践与公开技术资料整理,具体项目以板材原厂报告、第三方检测及双方确认的试样验证结果为准。
常见问答FAQ
Q1:供应商说"拉伸比2.5没问题",我该信吗?
A:要求提供同材质、同拉伸比区间的量产壁厚检测数据。拉伸比本身不是绝对红线,关键在于供应商是否有对应的助塞方案或分段工艺来保障最小壁厚。另外先确认双方拉伸比的计算口径是否一致(深度/开口短边 vs 深度/平均宽度),口径不同结论可能完全不同。没有数据支撑的"没问题"不构成决策依据。
Q2:户外件用ABS/PMMA共挤板,怎么判断供应商的板材是否真耐候?
A:看两个数据:QUV测试后的色差ΔE和冲击强度保留率。同时核对报告中是否写明测试时长、灯管类型(UVA-340/UVB-313)、判定阈值——只写"通过QUV测试"而没有测试参数的报告不具备核验价值。要求报告来自板材生产商或第三方检测机构,而非吸塑厂自行出具。若供应商无法提供,建议更换板材来源。
Q3:PP件脱模后翘曲,是模具问题还是工艺问题?
A:大概率是冷却与定型不足。PP收缩率大(通常1.0~2.5%),需延长模内冷却时间并采用定型工装约束冷却。可要求供应商在打样时记录脱模温度与定型时间,对比翘曲量做参数调整。若模具放缩率本身未按PP特性补偿,也会叠加尺寸偏差,需一并核查。
Q4:小批量试制阶段,最该盯住哪一项检测?
A:壁厚分布。外观缺陷可以在后道修补或降级,壁厚不足直接关联结构强度与使用寿命,且量产后无法补救。打样件要求标注测厚点位图,关键受力区逐一核对。若材质为PC或PET,同时要求干燥记录与脱模后48h尺寸复检,这两项在试制阶段暴露问题的成本远低于量产阶段。