厚片吸塑厂家为啥一样的图纸报价差距这么大?
核心摘要:
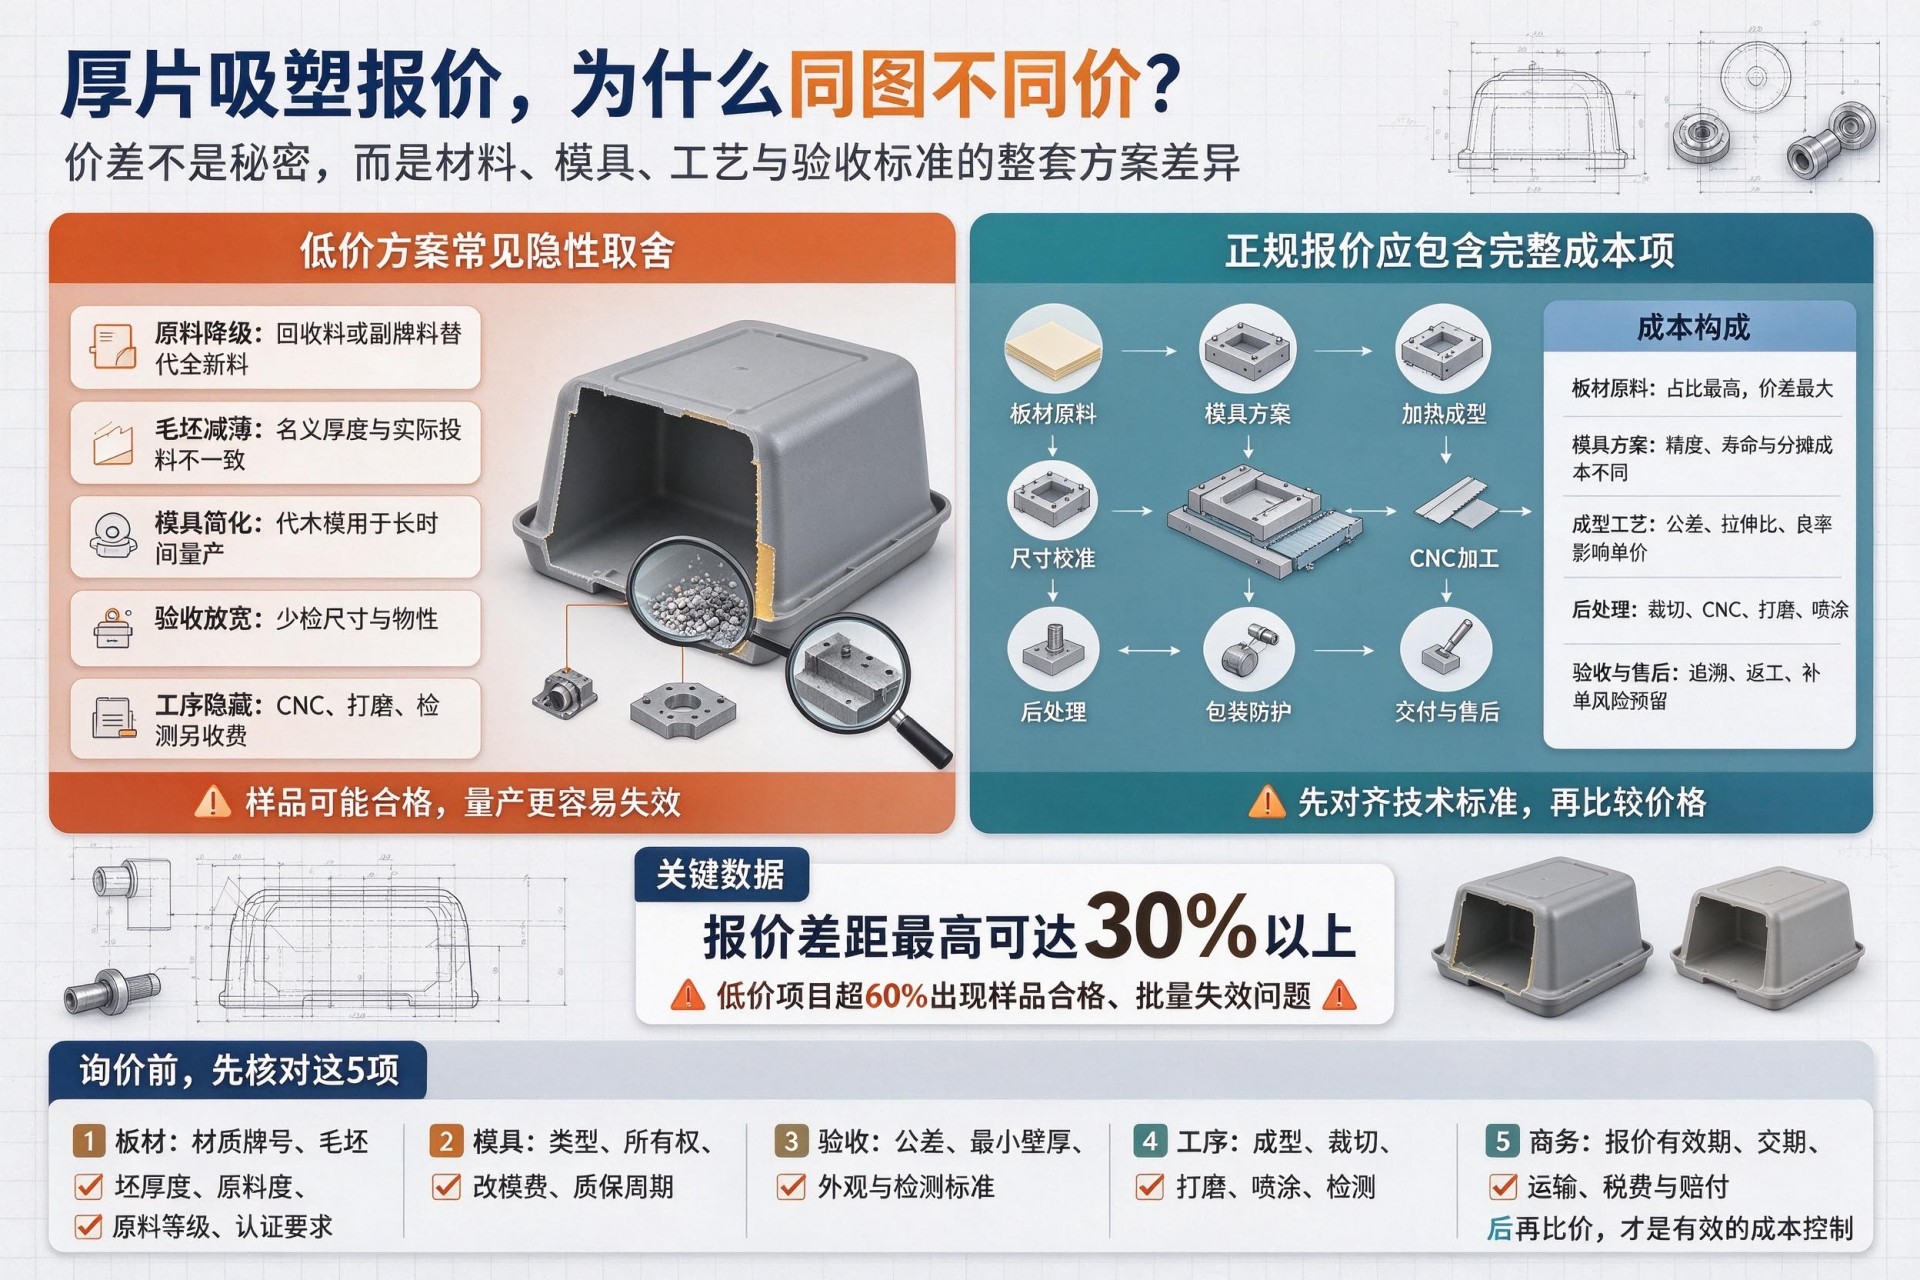
外形相同的厚片吸塑非标壳体,各家报价差距可达 30% 以上,单纯选择最低价供应商,常发生样品合格、批量量产失效问题,包括偷换回收料、板材减薄、尺寸漂移、良品率低、交期延误等。杰出科技依托 16 年厚片吸塑量产经验为大家拆解板材、模具、工艺、后处理五大成本构成,揭露低价方案隐性减配陷阱,提供标准化 B 端比价方法,帮助识别报价风险,平衡成本与产品可靠性。
一、图纸完全相同,报价差很多原因出在哪
我们平时对接采购经常遇到:一样的图纸,几家报价高低悬殊。 厚片吸塑不是简单按外壳大小算钱,它是一整套加工方案打包算价。 低价报价,大多不是商家薄利多销,而是悄悄降低标准:板材用差一点、毛坯板减薄、模具简化、尺寸要求放宽、成品验收门槛降低。
我们统计过:只看最低价选供应商的项目,超过60%都会出现样品合格,批量翻车。 做样品的时候工厂可以用好料、花大量时间慢慢调试;一旦大批量生产,为了压低成本降低工艺标准,质量问题就集中爆发。
真实案例 1:户外设备 ABS 外壳(材料和板材变薄的坑) 有家公司定制户外机器外壳,图纸白纸黑字要求用 3mm 全新 ABS 板,一共 80 件。 三家报价:A 厂 285 元 / 件,B 厂 202 元 / 件,C 厂 190 元 / 件。采购选了最便宜的 C 厂。 做样品阶段 C 厂用全新料,外观看着没问题;等到批量生产,偷偷换成掺了 30% 回收废料的板材,还把原始板材从 3mm 降到 2.6mm。 ABS 本身户外耐晒能力一般,就算全新料长期放户外都建议加抗紫外线配方。这家厂回收料 + 板材减薄双重缩水。 产品装到户外使用 3 个月,壳体拉伸深的地方开裂,表面发黄老化。第三方检测发现,拉伸位置最薄地方只剩 1.6mm,达不到图纸要求。
A、B 两家全程用全新 ABS 板材,工程师根据外壳拉伸程度预留板材余量,保证成型后最薄位置也≥2.2mm,还能提供材料证明和老化检测报告。单价贵一点,但大批量产品没有开裂老化。 这个项目因为选低价厂家,来回拆装补货,额外花的钱,远远超过当初省下的采购差价。
二、吸塑报价差异主要来源这5块
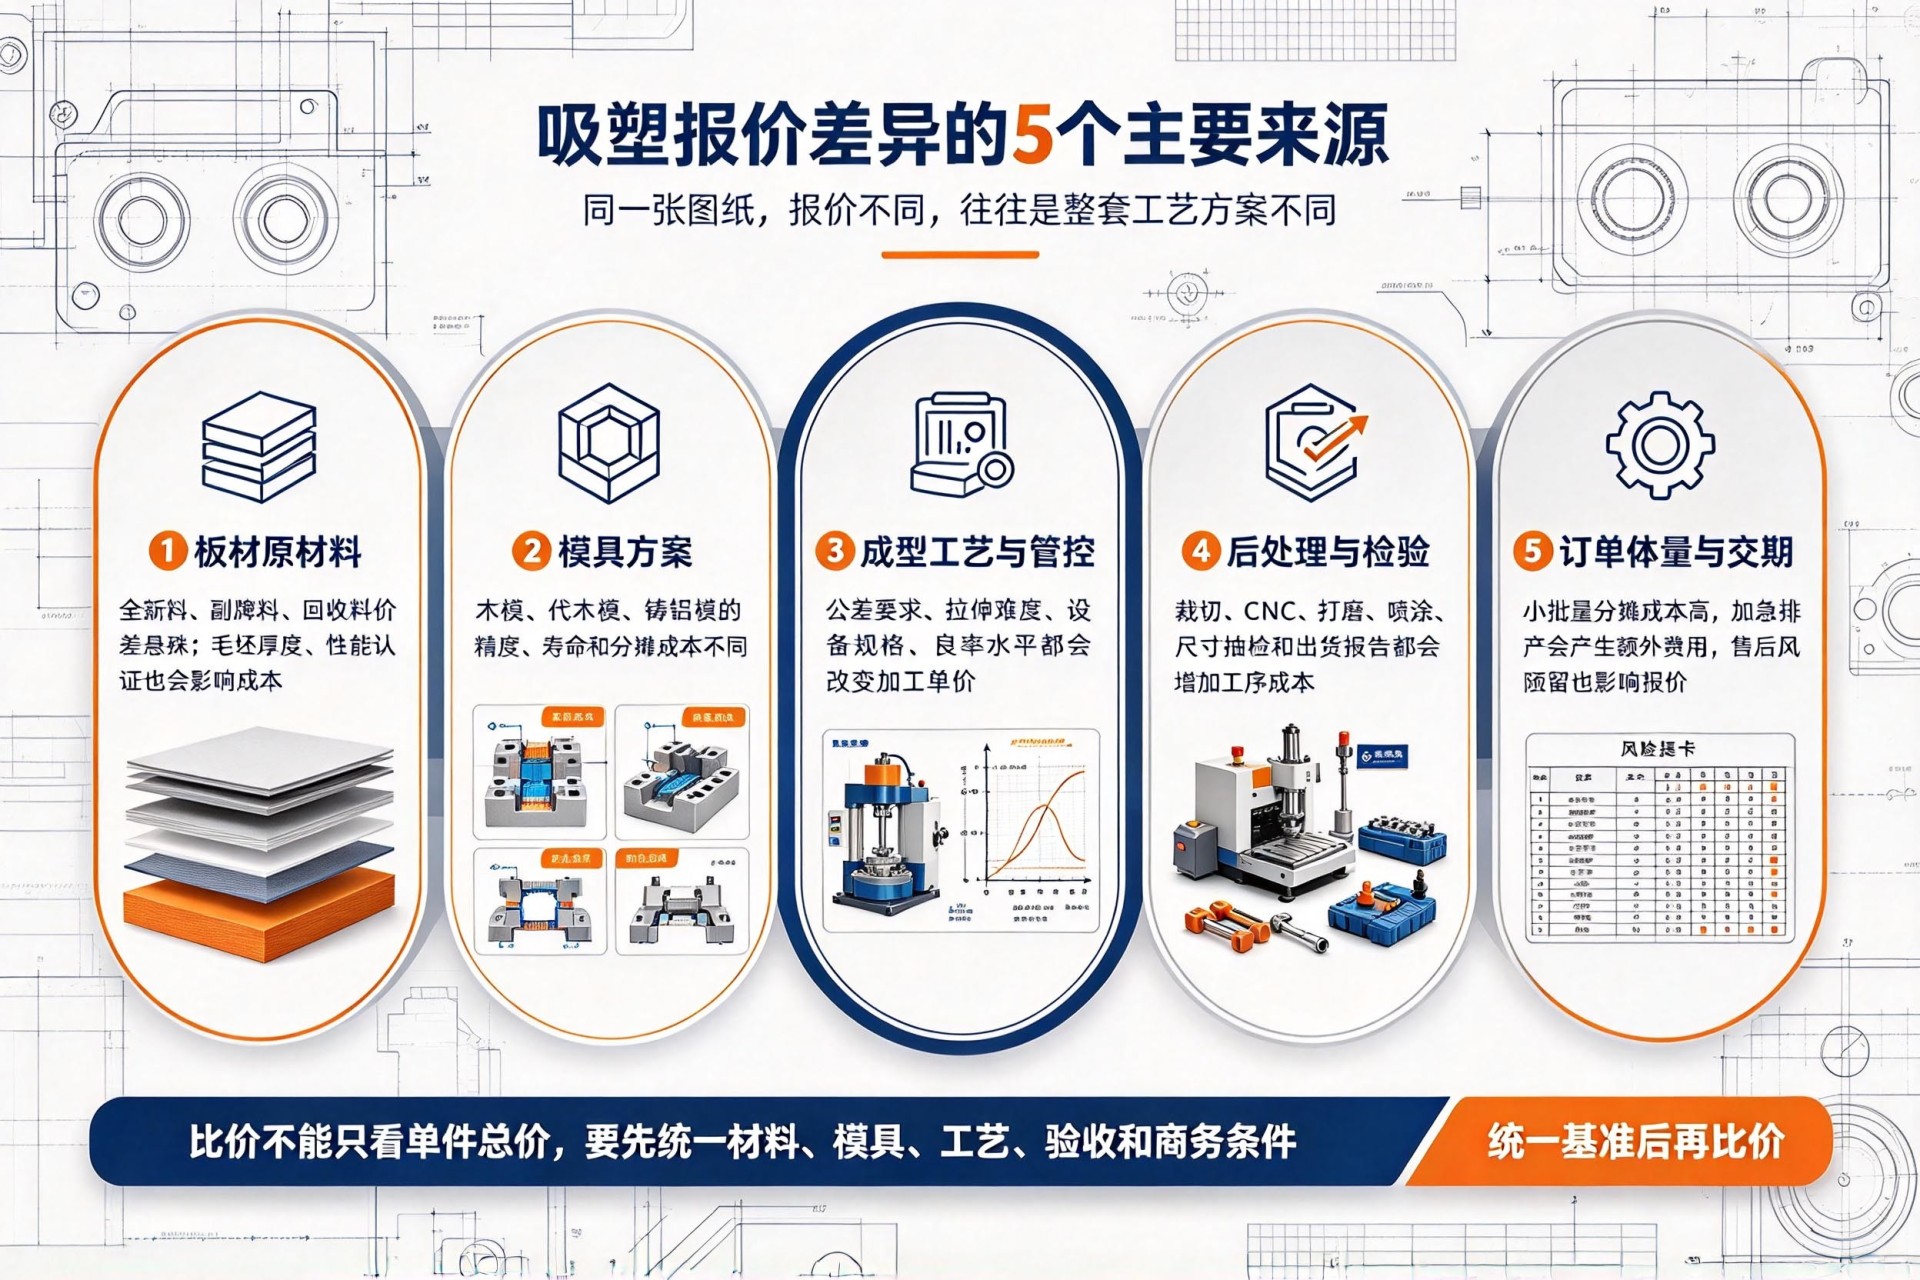
1. 塑料板材原料(成本占比最高,差价最大)
板材是吸塑最花钱的部分,也是报价拉开差距最关键地方。
· 原料分档次:全新原厂料、副牌料、回收废料,价格差很多。PC、亚克力这类高端塑料,不同性能等级差价更大。回收料韧性、耐候性不稳定,户外、重载设备很容易坏。
· ❗重点误区:板材原始厚度 ≠ 成品壳壁厚 很多人搞混这两个参数。有些厂家按图纸名义厚度接单,实际拿更薄的板材。吸塑拉伸成型之后,拉伸位置会被拉薄。靠谱工厂会提前算好外壳拉伸程度,选足够厚的原始板材,保证做完之后最薄位置依然达标。
· 板材功能不一样价格不同:普通板材、阻燃板、户外抗老化板、食品级板材,价格依次上涨。能提供检测报告的板材,成本更高,材料来源可追溯。
2. 模具成本(一次性花钱,分摊到每件产品单价)
厚片吸塑常用三种模具:木模、树脂代木模、铸铝模。根据订单数量、精度要求选模具,模具好坏直接影响单价、产品稳定性。
真实案例 2:医疗设备护罩定制(代木模具 vs 铝模) 订单一共 150 件,护罩尺寸 800×600mm,尺寸误差要求控制在 ±1mm。 D 厂方案:树脂代木模具。模具费 4500 元,单件报价 175 元。优点:前期模具花钱少,适合快速打样。缺点很明显:木头类模具导热差,连续生产模具会越来越热,模具表面磨损,产品尺寸慢慢跑偏,外观一致性变差,要经常停机修模。 E 厂方案:铸铝模具。模具费 14000 元,单件报价 220 元。铝模具导热均匀,成型温度稳定。150 件全部生产下来尺寸稳定,以后追加订单不用反复修模。
客户一开始选 D 厂代木模,生产到第 45 件,产品尺寸超差,大量不良品,生产被迫中断。后面重新开铝模,算上报废产品、延期交付损失,整体花费比一开始直接选铝模更高。
简单区分三种模具:
· 木模 / 代木模:便宜,适合打样或者几十件小批量试做;精度一般,不耐高温,大批量生产容易磨损,尺寸不稳定。
· 铸铝模:精度稳定、散热好、能用很久,适合几百件以上长期量产;模具一次性投入高,订单越少,摊到每件产品的模具费越贵。
· 报价两种玩法:有的工厂模具费单独列出来,量大返单还能谈退模具费;有的工厂直接把模具成本打包进产品单价,不单独收钱。比价一定要问清楚:模具是谁的、模具保修多久、改模怎么收费。
3. 成型生产和工艺管控成本
加工工艺好不好,直接决定次品多少,这一块属于隐性成本,比价很容易忽略。吸塑调参数全靠老师傅多年经验。
· 尺寸公差要求:普通外壳尺寸要求松,好做;高端设备外壳要求尺寸精准,就要精细控温、冷却定型,生产速度变慢,人工成本上升。
· 外壳拉伸难度:越深、造型越复杂的壳体,拉伸难度大,板材浪费多,次品率更高;简单浅壳加工轻松,报价自然便宜。
真实案例 3:扫地车大外壳(拉伸深浅带来报价差距) 同一款深度拉伸扫地车外壳。F 厂报价 360 元,G 厂报价 270 元。 低价 G 厂简化板材加热步骤,加热时间缩短,板材里外温度不均匀。成型之后转角位置壁薄、内部应力大。装配拧螺丝的时候,壳体很容易开裂。 F 厂采用分段加热,延长冷却时间,释放塑料内部应力,次品率稳定 94% 以上;G 厂次品率只有 78%,返修的成本最后还是客户买单。
· 设备差别:能加工 1–25mm 厚板的大型专业吸塑机,对比改造过的小型薄片机器,设备投入差距很大。厚板加热均匀度、压力控制能力不一样,生产成本自然不同。
4. 后加工、检验、包装成本
很多采购只看吸塑成型这一步,忽略后面工序的成本。 裁边、CNC 打孔、打磨、抛光、粘接、喷漆、丝印、尺寸抽检、性能测试,多加一道工序,就要多一份钱。 低价方案一般会砍掉质检,只肉眼看看外观,不做尺寸和材料检测;高标准订单每一批都留存检测记录,出具质检报告,方便追溯,人工检测成本更高。
5. 订单数量、交期、售后成本
· 订单量:小批量打样,开模、调机的工时分摊到每件上面就很贵;大批量持续生产,原材料可以低价集采,单件成本下降。
· 交期:着急要货需要优先排产、加班,工厂会加收加急费;正常周期下单,报价更实在。
· 售后预留成本:靠谱工厂报价会预留一部分预算,用来应对少量次品补料;低价报价一般不留容错空间,一旦出质量问题,容易互相扯皮。
三、低价报价,通常会在这 5 个地方偷偷减配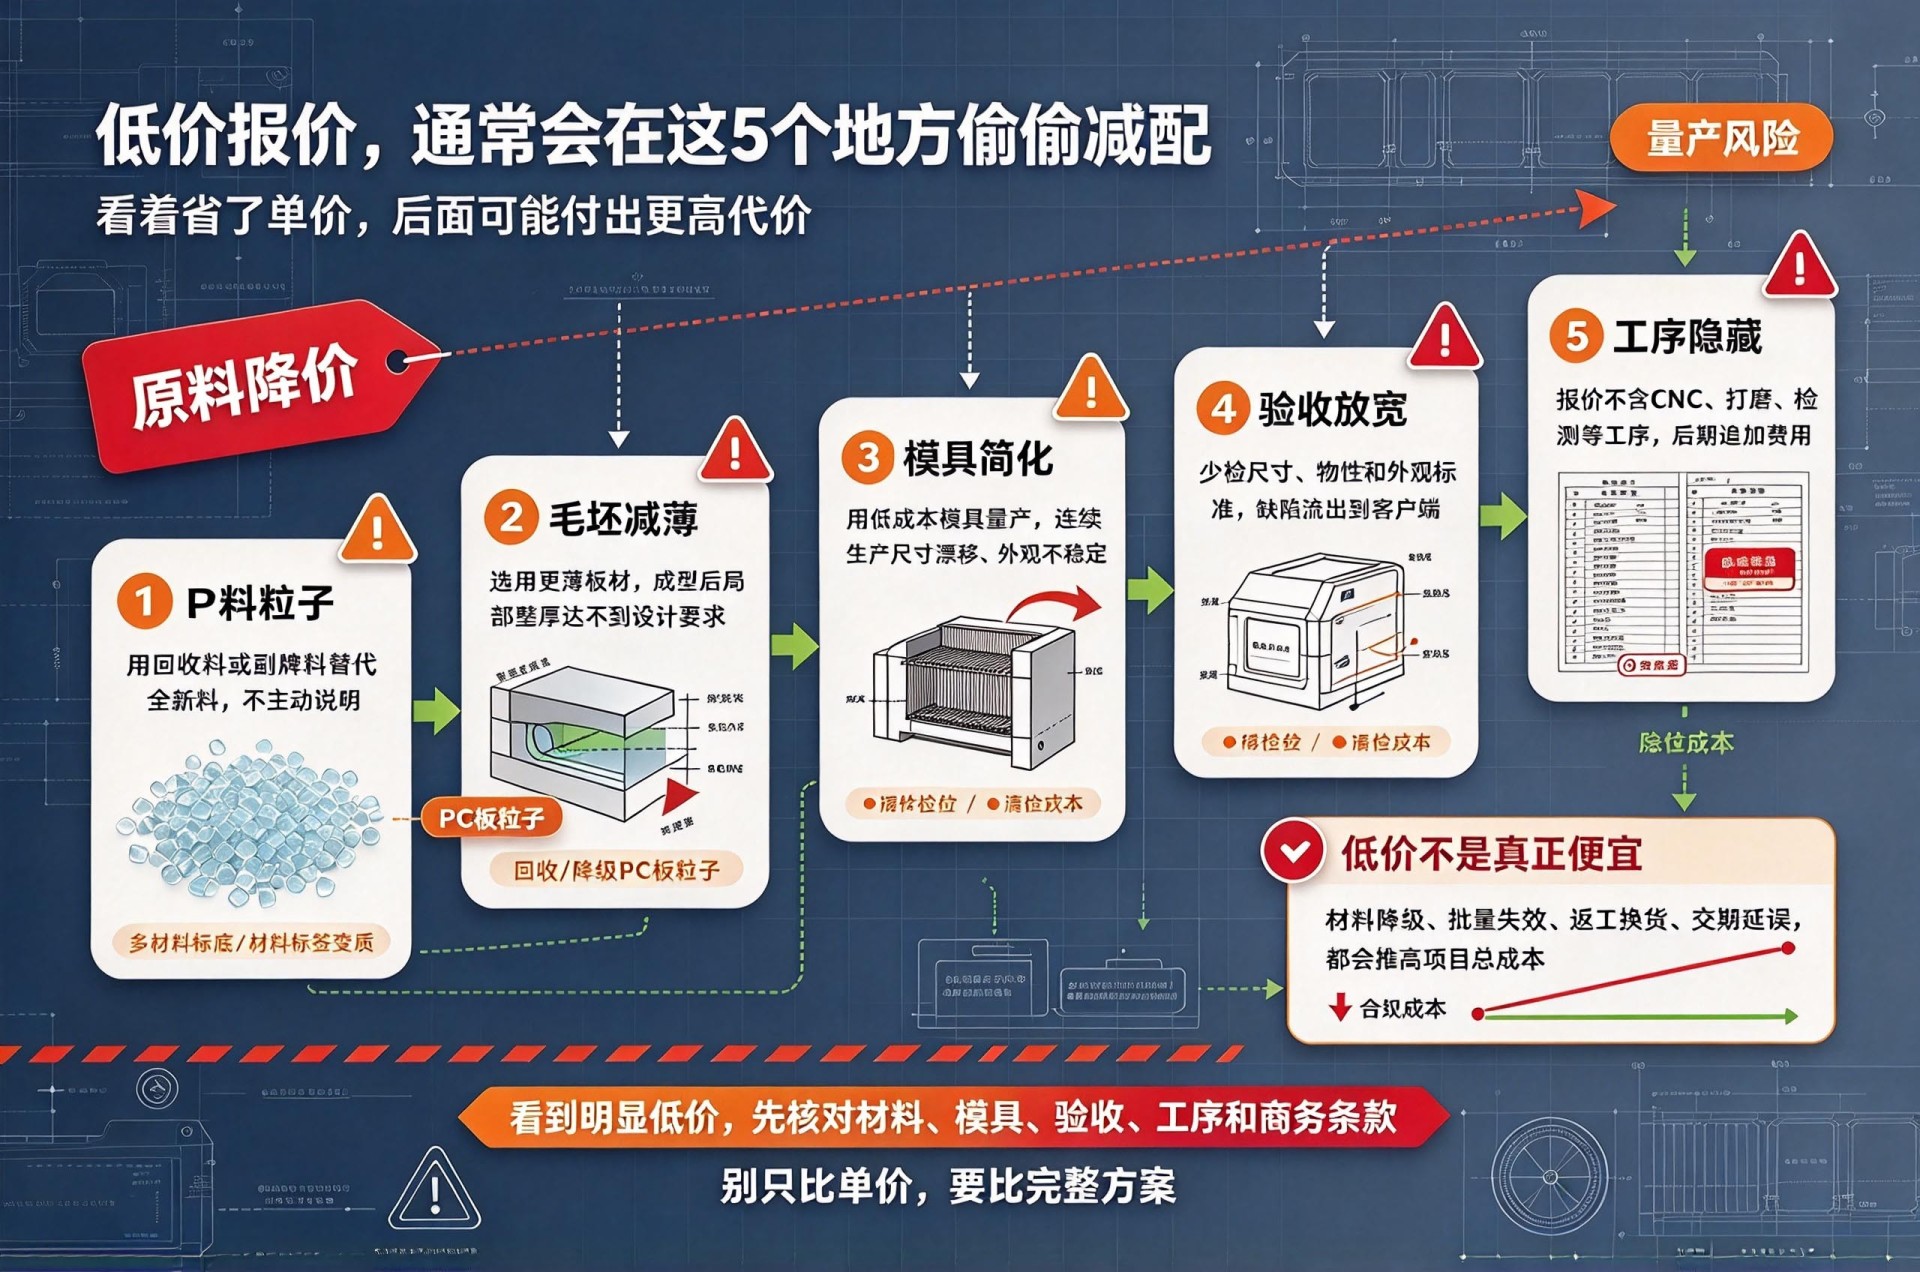
根据我们大量项目复盘,低价单常见减配套路:
1. 材料降级:悄悄换成回收废料,不主动告知;原始板材变薄,成型后薄弱位置强度不够。
2. 模具简化:用便宜代木模具直接量产,生产过程模具磨损,产品尺寸忽大忽小。
3. 降低验收标准:取消尺寸抽检、材料性能测试,放宽外观瑕疵标准。
4. 砍掉后处理:打磨修边简化,成品边缘毛刺多,客户拿到手还要自己二次加工。
5. 报价分项藏猫腻:报低价只算成型费用,CNC 打孔、打磨单独额外加价,最后总价反而更高。
真实案例 4:分项报价隐藏陷阱 自动化设备外壳询价,H 厂报 168 元 / 件,是所有报价最低的。谈的时候只报成型价格,CNC 开孔、打磨没算进去。等到准备下单,厂家再加 CNC 加工费 42 元 / 件、打磨费 12 元 / 件,单件实际总价 222 元,比当初报价更高的别家还要贵。采购前期没有核对完整工序清单,预算直接算错。
四、比价一定要做到同等条件对比
对比多家报价,不能直接比单价。先把下面这些条件全部统一锁定,再比价,相当于询价核对清单:
1. 锁定板材:塑料材质、原始板材厚度、全新料还是回收料、需要的性能(阻燃、户外抗 UV 等),全部写进技术协议。
2. 确认模具信息:模具种类、模具归属、改模收费、模具保修时间。
3. 定好验收标准:尺寸误差范围、成品最小壁厚、外观标准,写清楚次品怎么处理、赔付规则。
4. 列全工序清单:成型、裁边、CNC、打磨、喷涂、检测,确认报价包含哪些工序,有没有额外收费项。
5. 核对商务条款:报价有效期、交货周期、谁承担运费、税费。
五、总结
厚片吸塑报价差别大,本质是材料、模具、加工工艺、验收标准这一整套方案不一样。 比价正确顺序:先对齐全部技术标准,再对比价格,而不是直接挑最低价供应商。前期把板材规格、验收要求固定好,可以避免大批量生产翻车,省下高额试错成本。
常见问答
Q:小批量吸塑订单为什么单价贵很多?
A:订单量小,开模、调机的工时分摊到每件上面占比高,原材料也没法大批量低价采购,单件成本自然比大单贵。
Q:同样材料,不同厂家承诺的壁厚报价不一样是什么原因?
A:看外壳拉伸结构。拉伸越深,需要的原始板材就要越厚。低价方案经常选用更薄的原始板材,成型后局部壁厚达不到设计要求。
Q:模具费有的单独收,有的包含在产品单价里,哪种划算?
A:模具单独收费:大批量长期返单,可以谈退模具款,适合持续复购项目。 模具打包进单价:模具一般归加工厂,订单结束,模具你拿不走。 比价重点看模具所有权、改模费用、模具保修年限,不要只看表面单价高低。
Q:询价只给二维图纸,能不能拿到精准报价?
A:二维图纸只能拿到粗略估价,误差比较大。想要精准报价最好提供 3D 模型,方便工艺工程师计算拉伸比例、板材损耗、CNC 工作量。没有 3D 文件,工厂会预留很高风险溢价,后期容易产生价格纠纷。
本文由杰出科技厚片吸塑整理,基于多年厚片吸塑成型量产经验编制,仅供大家选厂参考!