厚片吸塑怎么选成型工艺?真空吸塑与正压辅助成型的区别、成本及应用
在大尺寸塑料外壳的开发过程中,选择合适的成型工艺,不仅关系到产品能否顺利成型,还会影响外观细节、结构设计、模具投入、后加工难度以及批量生产的稳定性。
对于工业设备外壳、医疗设备罩壳、自动化设备防护罩、交通工具外覆盖件等产品,真空吸塑是一种常见的制造方案。但当产品对表面纹理、细节还原、局部转角或外观一致性提出更高要求时,仅依靠真空吸塑是否足够,就需要结合实际结构进一步评估。
本文将从两种工艺的工作原理、适用场景、成本构成及项目开发流程出发,帮助产品开发人员、采购人员和设备制造商判断哪种方案更适合自己的项目。
一、真空吸塑与正压辅助成型,有什么区别?
厚片吸塑通常是将热塑性塑料板材加热至适宜的成型温度,再利用压力差使软化板材贴合模具,冷却后获得所需的三维形状。成型完成后,还可以根据产品要求进行 CNC 切边、开孔及其他后加工。
在常见的真空吸塑与正压辅助成型方案中,主要区别在于成型时使用的压力方式,以及由此带来的细节表现和工艺控制要求。
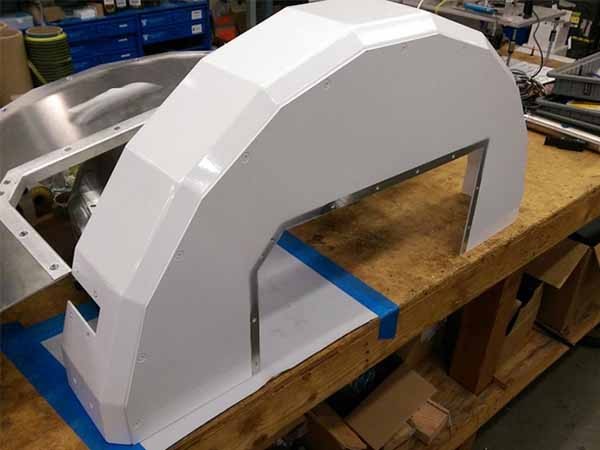
1. 真空吸塑
通过抽真空排出板材与模具之间的空气,使加热软化的板材在压力差作用下贴合模具表面。
适合大型罩壳、面板及结构相对明确的外覆盖件。
可用于多种热塑性板材,具体取决于材料性能和产品要求。
工艺方案相对直接,模具及生产成本需要结合尺寸、结构和批量评估。
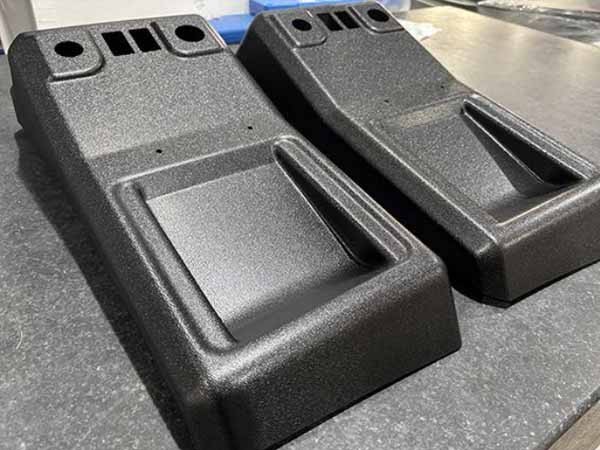
2. 正压辅助成型
在真空作用的基础上增加压缩空气辅助,使软化板材更充分地贴合模具的部分细节。
更适合对纹理、局部细节和外观质感有较高要求的产品。
对模具设计、温度控制和工艺参数的要求也需要相应评估。
是否值得采用,取决于细节要求带来的实际收益与额外制造成本。
需要注意的是,正压辅助成型并不意味着所有尺寸都能自动达到更高精度,也不意味着它一定优于真空吸塑。对于大尺寸、深腔或局部拉伸明显的产品,两种工艺都需要重点考虑板材厚度变化、结构设计、脱模条件以及后续加工要求。
两种工艺如何选择?
对比维度 | 真空吸塑 | 正压辅助成型 |
基本原理 | 通过真空压力差使板材贴合模具 | 真空配合正压辅助成型 |
外观细节 | 满足常见外壳成型需求,具体取决于模具和结构 | 对部分精细纹理、转角等细节更有优势 |
产品结构 | 适合多种大尺寸外壳和覆盖件 | 适合对细节还原要求较高的外观件 |
模具投入 | 需根据模具材料、尺寸和复杂度核算 | 可能增加模具及工艺控制要求 |
选择依据 | 结构、材料、批量与成本 | 细节、外观、尺寸要求与成本 |
选型建议: 如果产品以大尺寸外壳成型为主,且外观细节要求适中,可以优先评估真空吸塑;如果产品存在明显的纹理、精细细节或局部成型要求,再进一步评估正压辅助成型是否有必要。
具体方案仍应以产品图纸、板材特性和实际打样结果为依据。
二、厚片吸塑产品开发,为什么不能只看成型工艺?
对于定制塑料外壳,成型只是整个制造过程中的一个环节。
即使板材能够贴合模具,如果产品结构没有考虑成型拉伸、装配位置和后加工条件,后续仍可能出现局部壁厚不足、边缘变形、孔位偏差或装配不匹配等问题。
因此,在产品开发阶段,建议重点评估以下四个方面。
1. 产品结构是否适合吸塑成型?
深腔、尖锐转角、复杂曲面和局部凸起,都会影响板材的拉伸与贴模表现。
设计评估时,应结合产品尺寸、深度、拔模方向、圆角过渡和装配结构,判断现有方案是否适合成型,是否需要调整局部几何结构。
对于结构复杂的外壳,还应提前确认脱模方式及后续切边空间,避免模具完成后才发现结构需要大幅修改。
2. 板材材料与厚度如何选择?
不同材料在耐冲击性、耐热性、表面表现和成型特性方面存在差异。
例如,ABS 常用于多种工业设备外壳;PC 可用于对透明性或冲击性能有相应要求的产品;ABS 覆 ASA 板材则可用于兼顾基材性能与表面耐候需求的应用场景。
但材料选择不能只依据名称。实际项目还应综合考虑使用环境、颜色、表面要求、受力情况、板材厚度及成型后的局部拉伸情况。
3. CNC后加工是否会影响最终装配?
厚片吸塑成型后,产品通常还需要根据图纸进行切边、开孔、局部轮廓加工等操作。
如果产品需要与金属框架、其他塑料部件或内部设备配合,孔位、边缘轮廓及关键装配尺寸就应在前期明确。
采用数控加工可以通过统一的加工程序控制路径,但最终精度仍与产品结构、材料变形、装夹方式、测量基准及工艺条件有关。不能仅凭采用 CNC 加工,就直接认定所有部位都能达到同一精度。
4. 打样阶段是否能够验证真实使用需求?
样品的价值不只是确认外观是否符合预期,还在于提前发现设计与制造之间的问题。
建议打样阶段重点确认:
外形轮廓与整体尺寸是否符合图纸要求。
关键孔位、切边及装配位置是否匹配。
表面颜色、纹理和外观是否符合要求。
局部结构是否存在明显变形或拉伸异常。
产品与配套部件能否顺利装配。
是否需要调整模具、加工程序或产品结构。
对于有明确装配要求的项目,尽可能安排实际装配验证,而不是只凭单件外观判断样品是否合格。
三、案例参考:设备外壳如何兼顾外观、结构与制造成本?
以下沿用杰出科技设备外壳案例用于说明制造商如何分析项目问题、选择工艺及解决加工难点。
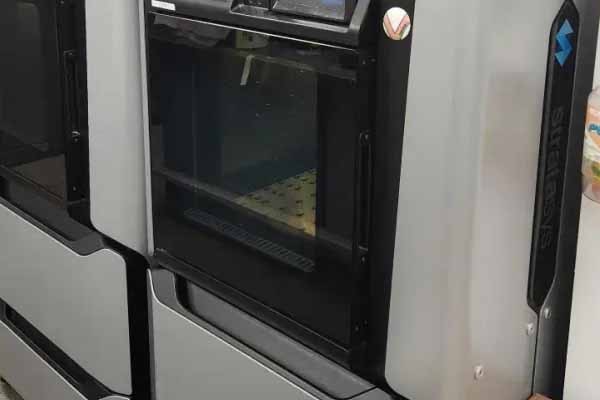
案例参考一:工业级3D打印机外壳
项目需求
设备制造商希望为新一代工业级 3D 打印机开发外壳,需要兼顾产品外观、耐用性与制造成本。项目最初考虑采用反应注射成型方案,后续经过评估改用正压成型。
制造思路
项目采用与产品颜色匹配的板材,通过成型工艺实现外壳制造。项目团队同时对产品结构进行优化,将部分连接特征直接整合进成型设计,并减少部分零件及后续喷漆需求。
项目启示
这个案例说明,大型设备外壳的工艺评估不应只比较单件加工价格,还应把零件数量、装配方式、表面处理和整体制造流程一起考虑。
对于需要批量制造的塑料外壳,如果能够在满足结构和外观要求的前提下减少零件及后续工序,就有机会优化整体制造成本。
案例参考二:电气测试设备外壳
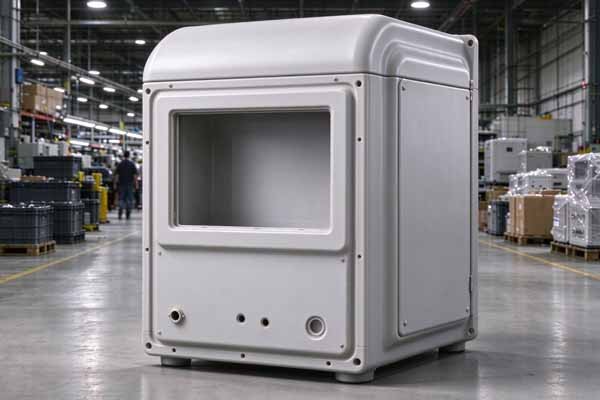
项目需求
客户需要开发带电磁屏蔽要求的电子设备外壳。项目以二维 CAD 图纸为起点,经历了四轮完整设计调整,并针对不同设计进行了小批量试制。
制造思路
最终设计确认后,项目结合热塑成型与五轴 CNC 后加工完成产品制造,并根据产品要求选择材料。
这个案例特别值得关注的地方,是设计迭代与后加工的配合:产品结构尚未完全确定时,先通过样品验证设计,有助于降低直接进入后续批量生产的风险。
项目启示
对于工业设备、电子产品和定制外壳项目,客户提供的图纸不一定就是最终可生产版本。
在正式制造之前,先确认结构、关键尺寸、加工位置及装配要求,有助于及时发现设计问题,减少后续返工。
案例参考三:对耐化学性有要求的设备外壳
项目需求
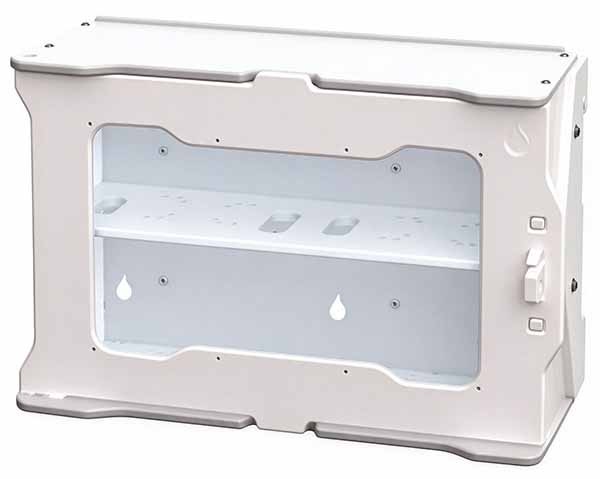
该项目需要制造一款设备外壳,使用环境涉及可能造成粘附或影响材料表现的物质,因此客户重点关注材料的耐受性、产品韧性及成型后的外观表现。
制造思路
制造商选择 HDPE 作为材料,并通过压力成型控制产品形状、颜色及表面细节。
项目启示
材料选型不能仅看产品外观,也要考虑实际使用环境。对于可能接触清洁剂、胶粘剂或其他化学物质的设备外壳,应先明确具体物质、接触方式、温度和使用时间,再评估材料是否适用。
同时,材料的耐化学性与产品的结构稳定性是不同的要求,需要分别验证。
四、从设计评估到样品交付,厚片吸塑项目应该如何推进?
海外案例的共同特点是,制造商并非等客户提供完整图纸后才开始加工,而是将产品设计、工艺选择与后加工要求结合起来考虑。相关技术资料也将加热成型、脱模和 CNC 修边列为厚片吸塑制造流程中的重要环节。
对于定制外壳项目,可以按照以下流程组织开发工作。
01|需求与图纸评估
确认产品尺寸、结构、材料要求、使用环境、外观标准及装配关系,识别可能影响成型的设计问题。
02|工艺与模具方案确认
结合产品结构、板材性能、预计批量和成本目标,确定成型方案及模具设计方向。
03|模具开发与样品成型
完成模具制作及试成型,检查外观、轮廓、局部拉伸和脱模情况,必要时调整工艺或结构。
04|CNC 加工与样品验证
按照图纸完成切边、开孔及必要的轮廓加工,检查关键尺寸和装配位置,配合客户确认样品。
05|确认标准并转入生产
根据确认的图纸、样品及验收要求,建立后续生产和检验依据。若结构或标准发生变化,应重新评估。
这套流程的重点,是尽可能在早期发现问题,而不是等到成型完成、CNC 加工结束甚至产品装配时,才发现结构不匹配。
五、厚片吸塑项目的成本,应该从哪些方面评估?
客户在选择供应商时,通常不仅关心模具报价,还关心从打样到批量生产的整体投入。
建议将项目成本拆分为以下几个部分:
成本项目 | 主要影响因素 | 评估重点 |
板材成本 | 材料类型、厚度、规格及利用率 | 材料是否满足使用要求,排版是否合理 |
模具成本 | 产品尺寸、结构复杂度、模具材料及加工方式 | 是否适合当前开发阶段和预计产量 |
成型成本 | 产品大小、成型难度、工艺参数及生产效率 | 是否存在明显的成型难点 |
CNC 加工成本 | 切边长度、孔位数量、加工复杂度及装夹要求 | 关键尺寸和加工路径是否合理 |
后续处理成本 | 表面处理、装配、粘接及其他工序 | 能否通过合理设计减少不必要工序 |
质量验证成本 | 检测项目、装配验证及验收要求 | 是否在前期明确验收标准 |
六、如何避免只看单价,却忽略整体成本?
例如,两种制造方案的成型报价可能不同,但如果其中一种方案能够减少后续零件数量、降低装配难度或减少额外表面处理,就需要将这些因素纳入整体核算。
反过来,如果产品对精细外观并没有明确要求,采用更复杂的成型方案也未必有必要。
因此,工艺选择应综合考虑产品性能、外观要求、开发周期、模具投入、后加工成本与预计批量,而不是简单地将某一种工艺视为成本最低或质量最好。
七、常见问题:选择厚片吸塑供应商时,还应关注什么?
Q1:只有产品图纸,没有完整的制造方案,可以评估吗?
可以先根据现有图纸和需求开展初步评估。若涉及复杂结构、关键装配尺寸或特殊使用环境,还需要补充相关技术资料,才能进一步确认材料、工艺和模具方案。
Q2:厚片吸塑样品合格,就代表批量产品一定合格吗?
不一定。样品可以验证当前设计和工艺方案,但批量生产仍需要结合关键尺寸、外观标准、工艺控制和检验要求进行管理。产品结构、材料或工艺发生变化时,也应重新评估。
Q3:厚片吸塑能否与CNC加工结合?
可以。成型后可以根据图纸要求进行切边、开孔及其他轮廓加工。对于存在装配要求的产品,应提前规划加工基准、关键尺寸和装夹方式。
Q4:如何判断项目是否适合厚片吸塑?
建议提供产品三维图或二维图纸、预计尺寸、材料要求、应用场景及预计采购数量,由制造商结合结构复杂度、模具投入、后加工要求和生产计划综合评估。
八、结语:工艺选择的核心,是让产品设计与制造要求相匹配
真空吸塑与正压辅助成型各有适用场景。对于大尺寸塑料外壳而言,合理的工艺选择不仅要看成型效果,还需要考虑板材性能、产品结构、模具投入、CNC 后加工及最终装配要求。
对于产品开发企业,越早将这些因素纳入评估,越有利于减少后续设计变更和不必要的制造成本。