厚片吸塑的优缺点:3分钟快速判断产品是否适合该工艺
在实际产品开发中,厚片吸塑是否合适,往往取决于产品尺寸、结构复杂度、材料要求及生产批量。结合杰出科技在厚片吸塑项目中的制造实践,评估工艺时不仅要关注成型本身,还应将模具、CNC加工、装配及后续使用要求纳入整体考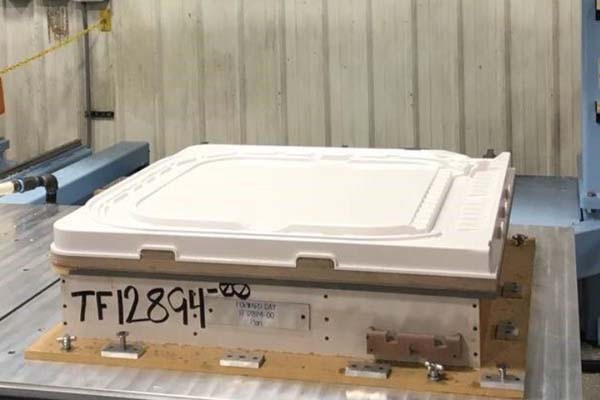
一、什么是厚片吸塑?
厚片吸塑是将热塑性塑料板材加热软化,再通过真空、压力或机械辅助使其贴合模具成型。冷却后取出产品,并通过修边、CNC 数控加工等工序达到最终尺寸。
常见应用:
· 工业设备外壳及防护罩
· 汽车、房车内饰板
· 观光车及高尔夫球车覆盖件
· 医疗康养设备外壳
· 农业机械及商用设备外罩
常用材料:
以杰出科技提供的厚片吸塑材料为例,可根据产品需求选择 ABS、PC、PMMA、PP、PET、PVC、PC/ABS 复合板及 ABS/PMMA 共挤板等材料。不同材料在抗冲击性、耐候性、透明度及耐化学性等方面各有特点,实际选材应结合产品的使用环境、外观要求、加工方式与成本综合判断。
二、厚片吸塑的主要优势
1. 前期模具投入较低
对于许多大型塑料件,厚片吸塑模具通常比注塑模具更经济,适合新品开发、定制产品及小批量生产。实际成本仍取决于产品结构、模具方案、后加工和生产数量。
2. 适合大型零部件
适合大型外壳、面板和覆盖件。部分产品可整体成型,减少零件数量、紧固件及装配工序。
3. 设计与开发较灵活
适合曲面、凹槽和大型外观件,便于打样及设计迭代。但深腔、尖角、倒扣和精细结构可能增加成型或后加工难度。
4. 材料和表面选择较多
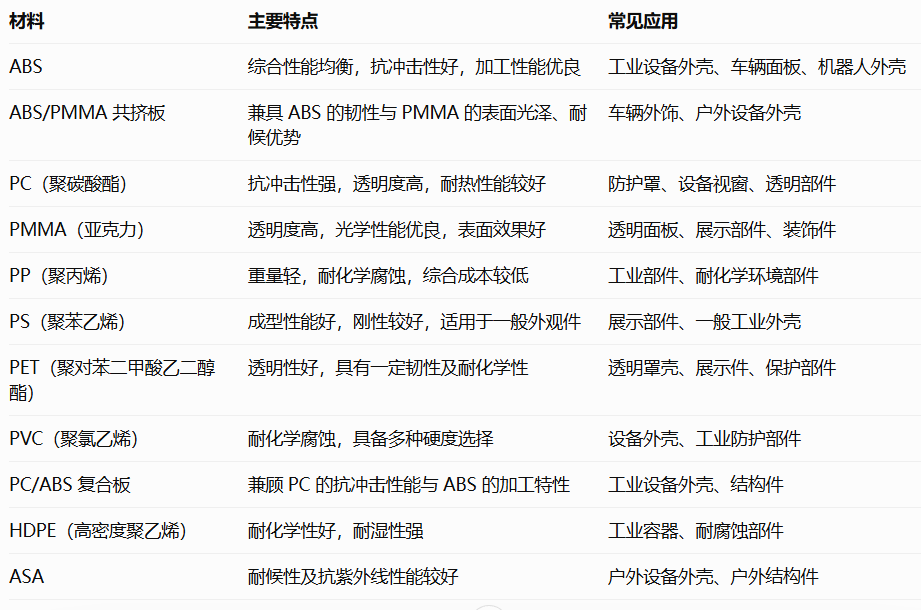
预着色或复合板材可在部分项目中减少喷漆需求。选材时仍需评估成型性能、工作温度、紫外线暴露及表面要求。
5. 可满足多种结构需求
合理设计曲面、翻边、加强结构和安装位置,有助于提升产品刚性与装配性能。但成型拉伸会导致局部减薄,不能仅凭原始板材厚度判断最终强度。
三、厚片吸塑的主要局限
1. 壁厚可能不均
深腔、转角和复杂曲面容易出现局部减薄。可通过优化拉伸深度、圆角、脱模斜度及结构设计来降低风险。
2. 部分特征需要后加工
精确孔位、槽口和修边轮廓通常需要 CNC 加工。建议在设计初期明确加工余量、定位基准和安装孔位置。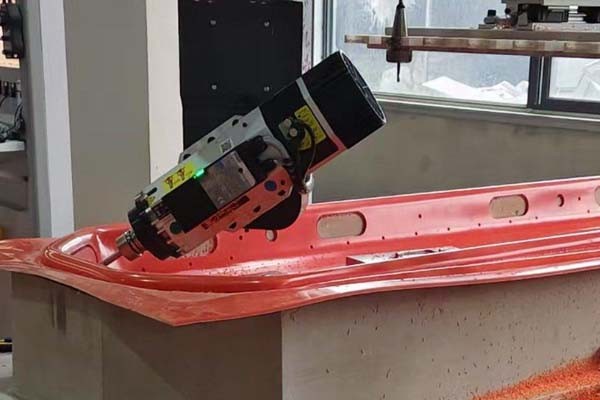
3. 尺寸精度受多因素影响
材料收缩、加热、冷却、模具和产品结构都会影响尺寸稳定性。CNC 可提高加工边缘及孔位的精度,但不能消除所有成型变形。应提前定义关键公差,并进行首件检测。
4. 大批量时未必最经济
厚片吸塑可能涉及修边、人工、材料损耗和后加工。若需求量很大且稳定,注塑可能凭借规模效应降低单件成本。应比较完整的成品成本,而不只看模具价格。
四、厚片吸塑与注塑如何选择?
比较项目 | 厚片吸塑 | 注塑 |
前期模具投入 | 通常较低 | 通常较高,复杂大型模具尤其明显 |
大型外壳 | 适合许多大型面板及罩壳 | 可实现,但设备与模具投入可能较高 |
复杂细节 | 部分特征需后加工 | 适合成型复杂集成结构 |
壁厚控制 | 成型后可能不均 | 通常更易控制,仍取决于设计与工艺 |
生产批量 | 常适合小至中等批量 | 需要的量非常大才更有优势 |
优先评估厚片吸塑,如果:
· 产品尺寸较大,以外壳或面板为主
· 希望降低前期模具投入
· 批量不大或需求尚不稳定
· 产品可能需要多次设计调整
优先评估注塑,如果:
· 年需求量大且稳定
· 产品具有复杂的集成结构
· 大量特征需要较严格的尺寸控制
· 规模化生产带来的单件成本节省足以抵消模具投入
五、如何降低成本与质量风险?
优化产品结构:避免不必要的深腔、尖角和难成型结构,合理设置圆角、脱模斜度和壁厚目标。
按使用需求选材:综合考虑冲击、温度、化学介质、耐候、外观和预算,避免过度选材。
提前规划 CNC 加工:在开模前明确孔位、修边线、定位基准和装配接口,减少返工。
量产前验证样件:检查尺寸、装配、外观及功能表现,在开发阶段解决问题。
六、你的产品适合厚片吸塑吗?
可先核对以下条件:
· 产品尺寸较大,或主要由外壳、面板构成。
· 希望控制前期模具投入。
· 生产批量较小至中等,或需求存在不确定性。
· 结构能够满足厚片吸塑的成型要求。
· 关键孔位、边缘和装配尺寸可通过合理的 CNC 加工与检测实现。
若产品对强度、尺寸或使用环境有特殊要求,建议在开模前进行工程评估。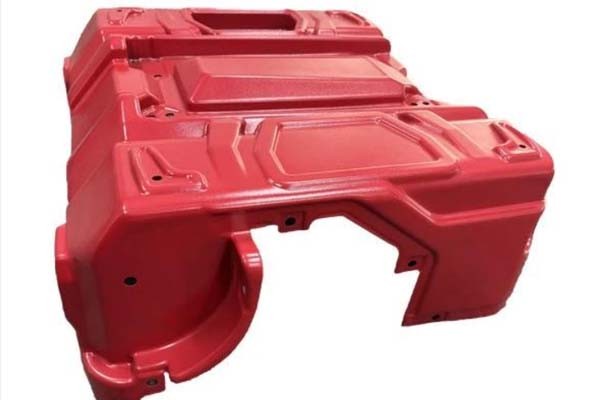
七、询价前需要准备哪些资料?
资料 | 用途 |
3D 图纸或 2D 工程图 | 评估结构、模具及可制造性 |
产品外形尺寸 | 确认设备与模具要求 |
材料及厚度要求 | 评估性能、成本和成型表现 |
首批数量与年需求量 | 比较模具投入及单件成本 |
关键尺寸与公差 | 确定 CNC 加工和检测要求 |
颜色及表面效果 | 选择板材与后处理方案 |
装配方式和使用环境 | 确认功能及环境要求 |
如果尚未确定材料或工艺,可先提供产品用途和性能要求,由制造商协助评估。
八、常见问题
厚片吸塑比注塑便宜吗?
模具投入通常较低,但总成本取决于批量、材料损耗、后加工和装配。
厚片吸塑板材能有多厚?
可加工厚度取决于材料、设备、产品结构和拉伸深度,应向制造商确认实际能力。
厚片吸塑能达到较高尺寸精度吗?
部分尺寸可通过模具、工装、CNC 加工和检测进行控制,具体公差需根据产品尺寸、结构和材料确定。
厚片吸塑产品能用于户外吗?
可以。ASA 或 ABS/ASA 等材料可用于需要耐候性的场景,但应根据温度、日照、冲击和使用寿命要求选材。
能否提供从开模到 CNC 加工的一站式服务?
部分制造商可提供设计评估、开模、成型、CNC 修边及装配服务,合作前应确认实际服务范围与质量控制方式。
总结
厚片吸塑适合许多大型塑料外壳、面板及定制工业部件,主要优势是模具投入相对较低、开发灵活。壁厚变化、后加工需求及大批量成本则需要提前评估。
选择工艺的关键,是在满足产品要求的前提下控制综合成本。 开始项目前,应综合评估产品结构、材料性能、关键公差、生产批量和表面要求。
如果你正在开发定制塑料外壳或大型吸塑件,可准备图纸、预计数量和功能要求,交由具备相关经验的制造商进行可制造性与成本评估。