无人配送车露天外壳选 PC/ASA 还是 ABS?你想知道的这里都有
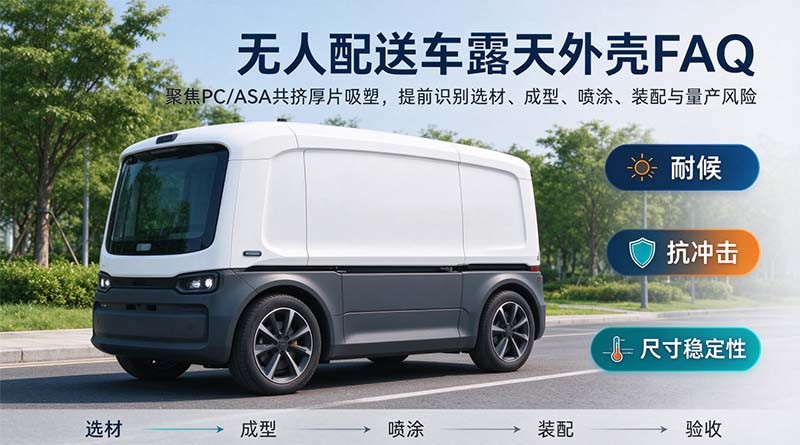
无人配送车露天外壳对耐候、抗冲击、尺寸稳定性要求严苛。本 FAQ 聚焦 PC/ASA 共挤厚片吸塑定制,解答材料选型、结构设计、喷涂、装配、量产验收等常见问题,助力项目提前识别风险,减少后期改模与质量纠纷。
一、基础选型类
Q1:无人配送车露天运营,外壳选 PC/ASA 还是 ABS?
A:露天长期运营优先选用PC/ASA 共挤厚片吸塑板;普通 ABS不推荐市政露天场景。
ABS含有丁二烯橡胶双键,紫外线照射下易发黄、粉化、低温脆裂,仅适合室内AGV 或长期遮蔽的设备壳体。PC/ASA 共挤板表层 ASA 原生抗UV,底层PC提供高抗冲击,是园区、道路无人配送车外覆盖件主流材料。纯PC裸板户外使用会逐步黄变,即便UV稳PC,露天使用也建议配套耐候面漆。
Q2:PC/ASA 共挤板和 PC/ASA共混板有什么区别,我该怎么选?
A:共挤板:表层 0.3~0.8mm ASA 耐候层 + PC 基材一体共挤成型,UV防护集中在表面,户外色差ΔE控制更稳定,无人车外壳定制首选。 共混板:PC粒子与ASA粒子熔融共混,UV助剂整体分散,表层没有富集 ASA 耐候层,长期暴晒褪色风险更高,采购成本更低。
项目技术协议务必写明:PC/ASA 共挤板材,禁止使用 PC/ASA 共混板替代。
Q3:PC/ASA外壳能不能不做喷漆,裸板直接户外使用?
A:不推荐长期露天裸板使用。PC/ASA 共挤裸板本身耐候优于 ABS,但长期户外容易附着雨渍、水垢、油污,难以清洁;表面一旦产生划痕,划痕位置会加速老化。无人配送车外壳建议喷涂双组分耐候 PU 面漆,进一步提升耐污、耐化学品、抗老化能力。
二、成型与结构可靠性类
Q4:PC/ASA 外壳最常见失效是什么?为什么会出现壳体开裂?
A:PC/ASA 厚片吸塑最典型失效是成型残留内应力引发开裂。壳体在冷热交替、装配锁螺丝、车辆持续震动工况下,内应力释放产生细微裂纹,严重时喷涂后直接爆漆。
主要诱因:板材加热 / 冷却工艺窗口控制不当、转角 R 角过小、脱模斜度不足、局部拉伸壁厚过度减薄。 对策:结构设计加大转角 R;优化吸塑加热、保压、冷却工艺;必要时做应力退火处理;装配阶段管控螺丝扭矩,避免过压锁附。
Q5:吸塑成型后转角位置壁厚变薄,会不会影响抗冲击?
A:会。前脸、圆弧凹陷等拉伸量大的区域,板材拉伸后壁厚会明显减薄,石子撞击、磕碰时更容易破损。
对策:前期结构评估预留拉伸余量;图纸标注最小壁厚要求,不能只标注平均壁厚;首件必须做多点壁厚检测。
Q6:大尺寸顶盖、侧围外壳,温度变化容易变形、装配间隙不稳定怎么解决?
A:PC/ASA 热膨胀系数高于 ABS,大尺寸壳体随环境温度变化会产生形变,造成整车装配间隙波动。
对策:壳体内部合理布置加强筋;分件设计控制单件最大轮廓尺寸;装配结构预留微量补偿间隙;样机阶段做高低温装配验证。
Q7:预埋铜螺母容易松动、拔脱,在无人车持续震动工况下怎么保证可靠性?
A:预埋工艺不到位时,车辆长期颠簸震动会出现螺母打滑、拉脱失效。
对策:采用热压预埋铜螺母;预埋位置板材厚度要达标;量产前做拉拔力抽检;设计时尽量避开壳体拉伸变薄区域布置螺母。
三、喷涂、外观与耐候类
Q8:PC/ASA 外壳喷漆经常掉漆、附着力差是什么原因?
A:PC/ASA 基材表面能偏低;板材表面脱模剂、油污残留,前处理不到位,就容易出现局部起皮、掉漆。
对策:成型后做表面除油清洁;选用适配 PC/ASA 基材的专用底漆 + 耐候 PU 面漆;小批量先做百格附着力测试验证。
Q9:整车多件外壳(前脸 / 顶盖 / 左右侧板)色差难控制,怎么保证整车颜色一致性?
A:不同批次板材、分批次喷涂都会引入色差;浅色壳体(白色、浅灰)敏感度最高,整车拼装后视觉差异明显。
对策:锁定同一批次板材;统一油漆批次;同批次壳体集中喷涂;验收约定色差 ΔE 指标;首件制作标准色板双方封样。
Q10:运维人员用酒精、除胶剂清洁外壳,漆面发白腐蚀怎么办?
A:普通工业面漆不耐有机溶剂,园区运维使用酒精、除胶剂会造成漆面发白、腐蚀。
对策:选用耐化学品双组分 PU 耐候面漆;可增配抗污清漆;同步给运维提供允许使用的清洁剂清单。
Q11:外壳淋雨留下水痕雨渍,很难擦洗,是材料老化吗?
A:不一定是材料老化。普通面漆亲水,雨水中杂质干燥后会形成水痕。
对策:可选增加抗污清漆;日常定期清洁;白色壳体优先评估抗污涂层方案。
四、传感器、装配防水类
Q12:外壳开孔位置会不会干扰雷达、摄像头传感器?
A:壳体形变、材料光学特性有可能影响传感器性能。透明视窗 PC 件还会存在应力双折射问题。
对策:传感器安装区域单独做光学验证;外壳结构与感知硬件同步设计,避免后期反复改模;透明视窗单独选用低应力 UV PC 板材。
Q13:外壳分件拼接位置容易漏水,腐蚀内部电控,怎么处理?
A:仅依靠螺丝+卡扣拼接本身不具备防水能力,雨水会从拼接缝隙渗入壳体内部。
对策:结构增加密封槽;配套橡胶发泡密封条;壳体接缝设计排水坡度;样件阶段做淋雨防水测试。
Q14:PC/ASA 外壳行驶过程抖动、异响是什么原因?
A:PC/ASA 材料模量低于 ABS,大跨度壳体缺少加强筋,车辆行驶振动和风载会造成壳体抖动共振,产生异响。
对策:壳体内部增加加强筋;优化壳体固定点位;样机开展装车振动测试。
五、成本、打样与交付类
Q15:PC/ASA 外壳为什么比 ABS 贵这么多?
A:PC/ASA 板材采购成本更高;成型工艺窗口窄,良率管控难度大;五轴 CNC 裁断、耐候喷涂、老化测试成本均高于 ABS。很多客户前期直接沿用 ABS 项目预算评估 PC/ASA 方案,报价落差较大。
对策:可以采用壳体分区方案:外露壳体使用 PC/ASA,内侧、无日照遮蔽件继续使用 ABS,平衡性能与成本。
Q16:PC/ASA 打样周期长、打样费用高是什么原因?
A:PC/ASA 铝模成本更高;板材单价贵,试模材料损耗大;国内能够稳定量产 PC/ASA 厚片吸塑户外壳体的工厂不多,工艺调试耗时。
对策:优先木模快速手板验证结构;结构确认后再开铝模;分阶段打样,减少反复改模成本。
Q17:样品看着没问题,量产性能不稳定是什么原因?
A:手板 / 首件一般选用优选板材、单独调机生产;量产阶段板材批次波动、产线参数调整,会造成外观、壁厚、耐候性能不一致。
对策:锁定板材供应商及牌号;固化成型、喷涂工艺参数;每批次首件抽检壁厚、附着力;关键批次抽样老化测试。
六、测试验收类
Q18:“户外耐候” 口头约定,后期出现褪色扯皮怎么办?
A:只写 “耐候” 而没有量化指标,出现色差、失光后没有客观判定标准。
对策:技术协议明确老化验收标准,例如氙灯老化 / QUV 测试时长、色差 ΔE 限值、冲击强度保留率、高低温循环指标。
Q19:供应商拿平整板材做老化测试样板,这个结果能代表成品壳体真实性能吗?
A:不能。平板试样不存在拉伸变薄,也没有成型带来的内应力;壳体转角拉伸区域是薄弱点,老化失效往往优先发生在这里。
对策:老化试样优先从成型壳体拉伸转角区域取样,更贴近真实装车工况。
七、材料替换风险类
Q20:供应商低价方案用 PC/ABS 代替 PC/ASA,会有什么后果?
A:PC/ABS 中的 ABS 组分不耐紫外线。一旦面漆划伤,底层 ABS 很快氧化黄变、粉化。露天工况 1 年左右就会出现明显变色,不适合露天无人配送车外壳。
对策:合同、技术协议写明材料牌号与板材类型,来料提供材质证明,必要时安排来料材质抽检。
该问答由杰出科技厚片吸塑整理,希望对大家有帮助!